


Comment détecter le "faux adhésif-aluminium" sur les paquets de cigarettes
Comme chacun le sait, les normes sont un résumé de la science, de la technologie et de l’expérience pratique, formulées pour établir des règles communes et réutilisables pour des problèmes réels ou potentiels afin d’atteindre un ordre optimal dans un certain domaine. Changde Jinpeng Printing Co., Ltd. (ci-après dénommée « Société Jinpeng »), en tant que base nationale pilote et promotionnelle pour la normalisation de l'impression d'emballages en papier en rouleau, s'est engagée à rechercher et à formuler des normes nationales et industrielles dans le domaine de l'impression d'emballages. En particulier lorsqu'elle aborde des problèmes communs à différents domaines, l'entreprise excelle dans l'utilisation de normes pour résoudre ces problèmes, obtenant ainsi de très bons résultats. Dans cet article, l'auteur prend comme arrière-plan l'incident de 2022 d'écaillage irrégulier de l'aluminium et de taches blanches sur la surface des impressions d'emballage de la société Jinpeng, analysant brièvement le processus de recherche sur les causes de la perte de couche d'aluminium et les méthodes de détection.
Problèmes de qualité et analyse des causes
Le pelage de l'aluminium et les taches blanches sur la surface des produits imprimés sont un problème de qualité qui survient après le traitement de découpe. Il apparaît souvent à proximité des plis des produits imprimés et se manifeste principalement par un décollement local de la couche d'aluminium. En raison de son apparition irrégulière et cachée, il n'est pas facile à observer directement et doit être identifié par des méthodes de détection par échantillonnage manuel (pelage du ruban adhésif), comme le montre la figure 1.
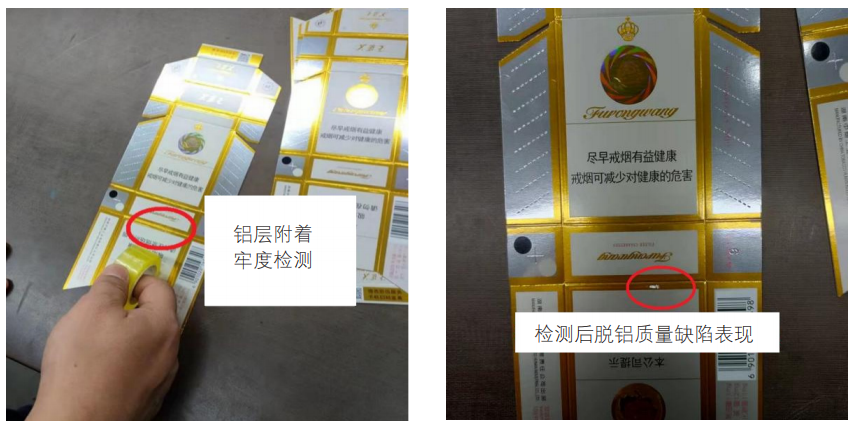
Figure 1 Détection et manifestation des défauts de qualité du délaminage de l’aluminium
Après des recherches et des analyses menées par des représentants de la société Jinpeng et des experts de l'entreprise papetière, il a été conclu à titre préliminaire que la principale raison de ce défaut est l'apparition d'un « délaminage de l'aluminium par fausse adhérence » dans le processus de laminage du papier. Cependant, en ce qui concerne les mesures préventives contre le « délaminage de l'aluminium par fausse adhérence », les deux sociétés suivent les mêmes normes d'inspection. Alors pourquoi les produits qui passent l’inspection par le fabricant de papier échouent-ils lorsqu’ils sont testés par l’imprimerie ?
Afin d'identifier rapidement la cause, de résoudre les différences entre les deux unités et de maintenir une coopération à long terme-, l'équipe du projet Jinpeng a mené une analyse comparative des « normes de test de résistance de liaison des couches d'aluminium » effectuées par plusieurs imprimeries. Les résultats ont montré que les principes des tests de résistance de liaison des couches d'aluminium dans la société Jinpeng et dans les entreprises homologues sont fondamentalement conformes à la norme nationale (papier holographique de sécurité GB/T 18733), mais il existe certaines différences dans la sélection du type de ruban transparent, de la vitesse de pelage et de l'angle de pelage, comme le montre le tableau 1.
Tableau 1 Comparaison des normes
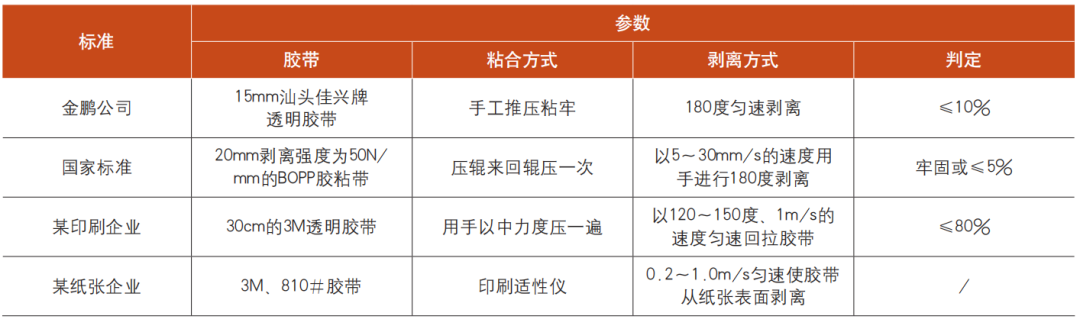
Après une enquête plus approfondie, il a été constaté que, comme il n'existe pas de bandes standard disponibles sur le marché, les différentes entreprises ne peuvent sélectionner les bandes qu'en fonction de leur propre expérience. Même avec les rubans 3M, il existe de nombreux modèles tels que 500#, 600#, 610#, 810#, etc., mais leur force d'adhérence ne répond pas aux exigences des normes nationales. Dans le même temps, la méthode de test manuelle stipulée par la norme ne peut pas atteindre la force constante et l’angle de pelage requis. Par conséquent, l'équipe du projet a immédiatement mené des recherches sur des bandes dédiées et sur les paramètres optimaux de « vitesse de pelage » et « d'angle de pelage », jetant ainsi les bases de l'établissement d'une méthode unifiée et reproductible pour tester la force d'adhésion des couches de papier -aluminium.
Développement de bandes standard
Le développement d'un ruban standard, visant à former des lignes directrices et des références communément suivies par l'industrie, a reçu le soutien et l'approbation du lancement du projet par l'Association de normalisation. Après avoir étudié le projet, il a finalement été décidé que plusieurs laboratoires nationaux certifiés CNAS et des entreprises possédant de solides capacités techniques et une expérience en matière d'application prendraient conjointement la tête de la formulation, tandis que la société Jinpeng serait chargée de tester la force d'adhérence des échantillons de ruban.
Le développement de ce ruban standard s'est référé à plus de 40 normes nationales et industrielles dans l'industrie de l'emballage et de l'impression. La sélection finale était basée sur les exigences du ruban pour tester l'adhérence de la couche d'encre dans la norme GB/T 7707 « Produits d'impression décorés par héliogravure », avec les spécifications suivantes : largeur 19 mm, force d'adhérence (2,91-3,33) N/19 mm. Dans le même temps, en référence à la norme GB/T 2792 « Méthode de test de résistance au pelage des rubans adhésifs », le test de pelage à 180 degrés sur l'acier inoxydable a été utilisé comme méthode pour déterminer la valeur fixe, la stabilité et l'uniformité des rubans standards candidats, comme le montre la figure 2.
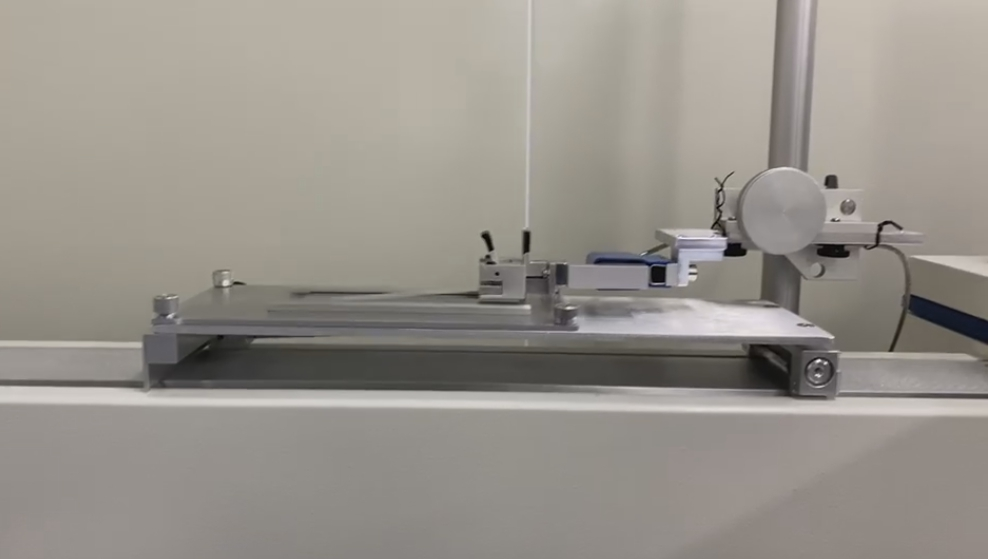
Figure 2 Test de bande
Vingt rouleaux d'échantillons de ruban ont été sélectionnés et des tests ont été effectués aux positions 0 mètres, 1 mètre, 2 mètres, 5 mètres, 10 mètres, 20 mètres, 40 mètres et 50 mètres pour chaque rouleau. La résistance au pelage était fondamentalement stable dans la plage standard.
Etude sur les paramètres optimaux de « Peel Speed » et « Peel Angle »
Avec le ruban standard, une force de pelage constante est obtenue. Ensuite, l'équipe de projet de l'entreprise a continué à utiliser le dispositif de pelage pour étudier les effets de la « vitesse de pelage » et de « l'angle de pelage » sur les résultats des tests d'adhérence des couches d'aluminium.
01
Sélection des échantillons de test
Pour effectuer une comparaison visuelle des effets des tests, l'équipe du projet a sélectionné deux types d'échantillons de test. Un type est le papier original présentant un léger détachement d'aluminium qui ne peut pas être reconnu à l'œil nu, comme le montre la figure 3 ; l'autre type concerne les produits imprimés découverts lors de la production avec un léger détachement d'aluminium, comme le montre la figure 4.
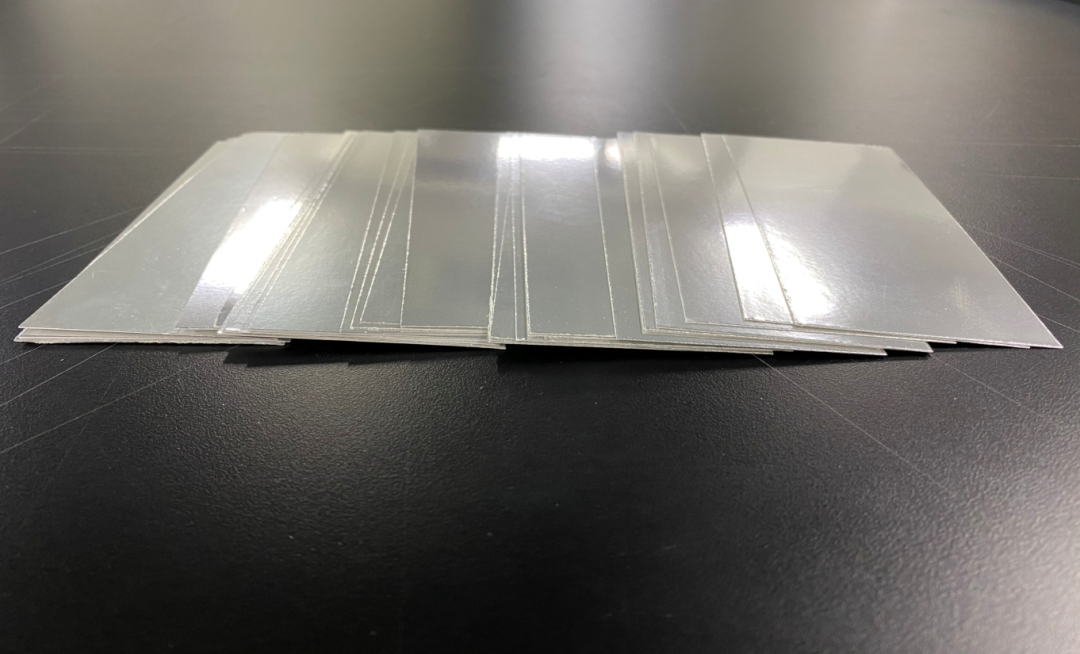
Figure 3 Papier support légèrement délaminé
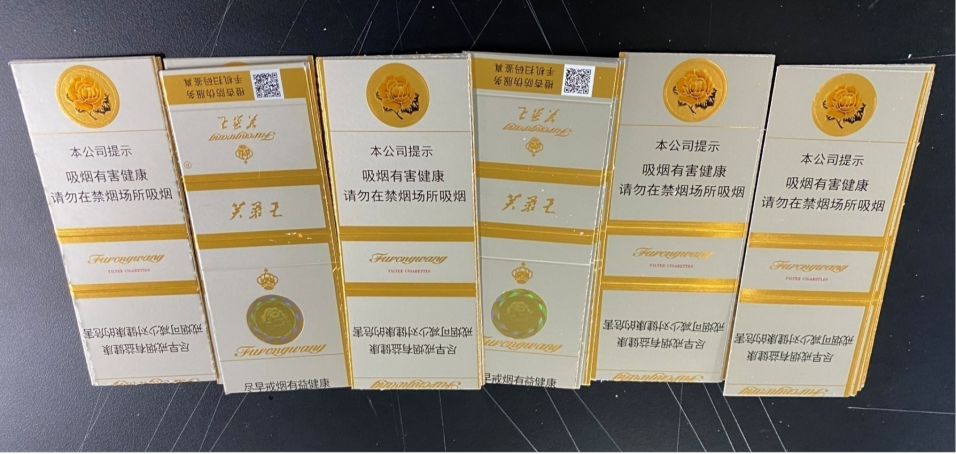
Figure 4 : Légère délamination des produits imprimés
02
Formuler le plan de peeling
Selon les données d'inspection, différentes « vitesses de pelage » et « angles de pelage » peuvent causer divers degrés de dommages à la couche d'aluminium du papier. Par conséquent, l’équipe du projet a d’abord mis en place trois plans de test à un angle de pelage de 90 degrés avec des vitesses de pelage de 127 mm/s, 60 mm/s et 10 mm/s. Ensuite, sur la base des résultats des tests de ces trois plans, deux plans supplémentaires ont été ajoutés : un angle de pelage de 135 degrés avec une vitesse de 10 mm/s et un angle de pelage de 180 degrés avec une vitesse de 10 mm/s. Les résultats des tests sont présentés dans le tableau 2.
Tableau 2 Enregistrements des résultats des tests
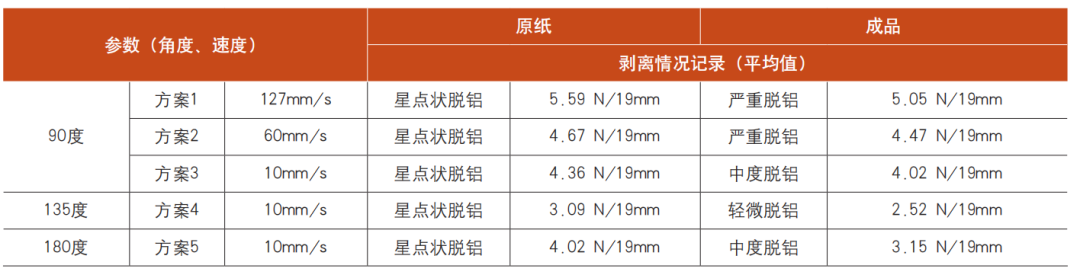
D'après le tableau ci-dessus, on peut voir que plus la vitesse de pelage est élevée, plus la force de pelage est grande, et même la vitesse de pelage minimale de 10 mm/s peut tester des échantillons présentant des défauts de délaminage de l'aluminium ; d'autre part, en termes d'angle de pelage, la force de pelage à un angle de pelage de 90 degrés est relativement élevée, à 135 degrés elle est relativement faible et à 180 degrés elle est relativement modérée. La figure 5 montre les résultats du test de pelage des échantillons de papier de base, et la figure 6 montre les résultats du test de pelage des échantillons imprimés.
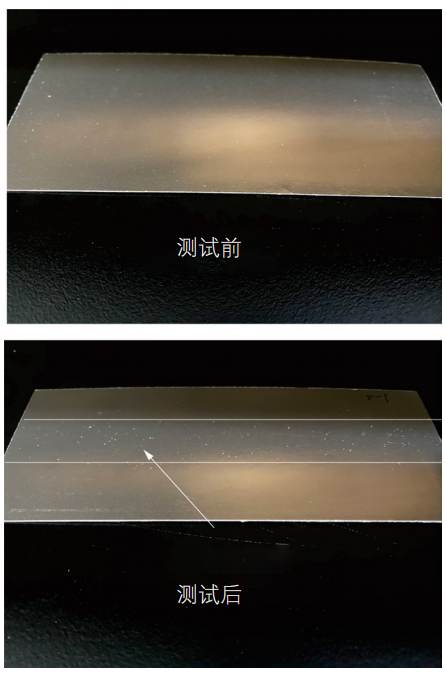
Figure 5 Effet du test de pelage sur des échantillons de papier de base
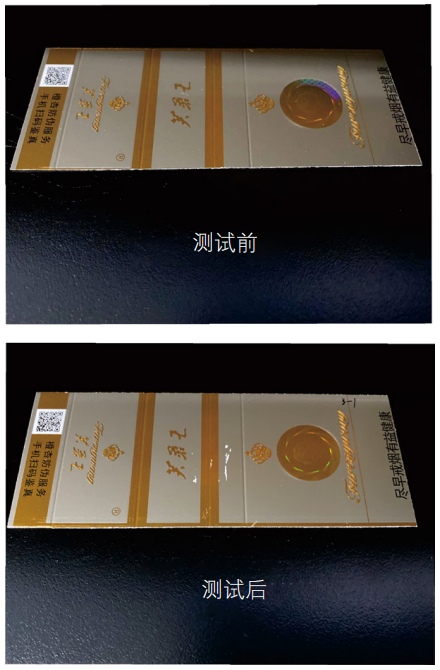
Figure 6 Résultats du test de pelage des échantillons imprimés
Sur la base des résultats de pelage ci-dessus, l'équipe du projet estime qu'il est nécessaire d'envisager une méthode capable de détecter les produits présentant des défauts de qualité tout en évitant une configuration excessive des paramètres qui endommagerait les produits ayant une bonne adhérence de la couche d'aluminium, provoquant ainsi des « faux positifs ». En fin de compte, l'équipe du projet a déterminé un angle de pelage de 180 degrés et une vitesse de test de 600 mm/s comme schéma principal pour la formulation standard et a effectué une vérification d'échantillons par lots pour garantir la stabilité de la méthode de test.
03
Formulation d'une méthode de test d'adhérence de la couche d'aluminium pour le papier
Après des opérations répétées et un perfectionnement du schéma de test par l'équipe du projet, le projet de norme suivant a été finalisé.
(1) Outils : Lab Master Peeling Tester, ruban adhésif spécial 19 mm (force de pelage 2,91–3,33 N/19 mm).
(2) Étapes de mesure :
a : Découpez un échantillon dans une feuille de papier (ou un produit imprimé) qui correspond à la taille de la plaque d'acier inoxydable de 50 mm × 125 mm pour l'utiliser comme échantillon de test.
b : Placez l'échantillon d'essai sur la surface de la plaque en acier inoxydable sur une table de travail horizontale.
c : Utilisez le ruban adhésif spécial pour coller au centre de la surface de l'échantillon à tester, en laissant environ 120 mm de ruban comme partie de traction.
d : Utilisez manuellement un rouleau cylindrique en caoutchouc pour rouler d'avant en arrière cinq fois afin d'appuyer fermement sur le ruban, en vous assurant qu'il n'y a pas d'air entre le ruban et l'échantillon à tester.
e : Pliez une extrémité du ruban sur environ 12 mm pour former une couche pliée et placez ce pli dans le support du testeur. Collez l'autre extrémité du ruban adhésif à une extrémité de la plaque d'acier.
f : Tout d'abord, insérez l'échantillon de test dans la fente de montage de la plate-forme du testeur, puis montez le luminaire sur le capteur du testeur.
g : Dans le système d'exploitation de l'instrument, sélectionnez le schéma avec un angle de pelage de 180 degrés et une vitesse de test de 600 mm/s, et démarrez le test.
Une fois cette norme d’essai publiée sur l’intranet, elle a reçu des réponses actives et des retours positifs de la part de plusieurs fabricants de papier. Avec la promotion et la vulgarisation de la norme, la société Jinpeng prévoit de soumettre les résultats de ses recherches à un organisme de normalisation pour l'élaboration de normes industrielles. À ce moment-là, davantage de pairs du secteur de l'emballage et de l'impression en bénéficieront, favorisant ainsi l'avancement du niveau technique de l'industrie.