


Technologie d'application de revêtement
Nous sommes une grande entreprise d'impression à Shenzhen en Chine. Nous offrons toutes les publications de livres, impression de livres à couverture rigide, impression de livres papier, cahier à couverture rigide, impression de livres, impression de cahiers, impression de brochures, emballage, calendriers, toutes sortes de PVC, brochures, notes, livres pour enfants, autocollants. types de produits d'impression couleur de papier spécial, carte de jeu et ainsi de suite.
Pour plus d'informations, s'il vous plaît visitez
http://www.joyful-printing.com. ENG uniquement
http://www.joyful-printing.net
http://www.joyful-printing.org
email: info@joyful-printing.net
La technologie de revêtement est largement utilisée dans le revêtement et l'emballage composite des emballages d'impression, du papier, du film photographique, du film, des bobines d'aluminium et d'autres substrats. Par exemple, une couche de film optique fonctionnelle dans un écran plat (FPD) et un revêtement d'une électrode de batterie au lithium. À l’heure actuelle, la technologie d’application du revêtement a été très appréciée par le personnel technique compétent, tel que la technologie et la production. Cependant, de nombreuses entreprises chinoises de machines d’impression et d’emballage offrent moins de méthodes de revêtement, ce qui limite les possibilités de recherche d’un équipement de revêtement adapté. . Indépendamment de la méthode de revêtement choisie pour compléter les exigences de revêtement, la pièce maîtresse est la tête de revêtement. Par conséquent, cet article combine plusieurs méthodes de revêtement courantes pour explorer la technologie d'application du revêtement, en se concentrant sur les performances d'application de la tête de revêtement. , fournissant ainsi des informations techniques pour l'application de la technologie de revêtement.
1. Revêtement d'Anilox en rouleau
Le revêtement hélio anilox convient aux adhésifs à base de solvants à faible concentration et à séchage élevé, dotés d'un revêtement lisse et sans revêtement anti-fuite. L'appareil de revêtement par gravure anilox utilise principalement un rouleau de revêtement texturé (à oeil concave) pour le revêtement de l'enrobage. L'effet de revêtement dans ce mode de revêtement est uniforme et la quantité de revêtement est relativement précise, mais la quantité de revêtement est difficile à ajuster en fonction du rouleau anilox utilisé. Lorsqu'elle est revêtue d'une héliogravure, la quantité de revêtement est principalement liée à la profondeur du rouleau ophtalmique et à la précision du type de colle. Plus la profondeur de la surface concave du rouleau d'anilox est profonde, plus la quantité de colle transférée de l'œil concave au substrat est importante. inversement, plus la profondeur de la surface concave du rouleau anilox est faible, plus la quantité de transfert sur le substrat est réduite. Une viscosité trop importante et une viscosité trop faible ne sont pas propices au transfert normal de la colle, la viscosité est facile à transférer, trop mince est facile à écouler, de sorte que la colle n'est pas uniforme, facile à produire. Avec l'application de la technologie de revêtement dans les domaines de l'affichage à écran plat, des produits optoélectroniques, des batteries au lithium, etc., le procédé de revêtement au rouleau micro gravure s'est progressivement développé. La technologie du procédé de revêtement au rouleau par micro-gravure est une technologie exclusive mise au point par Japan Kangjing Seiki Co., Ltd. Ce procédé de revêtement utilise également le numéro de maille du rouleau de gravure et la profondeur de la cellule pour déterminer la teneur en liquide. La plus grande différence entre le rouleau de micro-gravure et le procédé de revêtement par gravure anilox ordinaire est «micro». Le rouleau anilox normal a un diamètre de 1 2 5 ~ 2 5 0 mm et le rouleau de revêtement micro gravure a un diamètre de 20 mm et 50 m. La surface de contact du rouleau de microgravure avec le substrat à revêtir est faible, une partie du liquide de revêtement est transférée sur le substrat à revêtir et une partie reste dans la rainure du rouleau de gravure. De plus, le procédé de revêtement au rouleau de micro-gravure ne comporte pas de rouleau arrière compacté, de sorte qu'il est relativement stable lors de l'entrée et de la sortie de la zone de revêtement, facilitant ainsi l'amélioration de la qualité du revêtement de transfert. La figure 1 et la figure 2 montrent le revêtement conventionnel de gravure par rouleau anilox et le revêtement de revêtement par micro-gravure, respectivement.

2. Procédé de revêtement par extrusion à fente
Le revêtement par extrusion conventionnel fait référence à un revêtement par extrusion d'adhésif thermofusible. Ce procédé de revêtement applique principalement la colle solide sur le substrat et est pulvérisé directement sur le substrat par une matrice de revêtement. Le revêtement adhésif thermofusible ne nécessite pas de matériel de séchage et consomme peu d'énergie; L'adhésif thermofusible est composé à 100% de caoutchouc solide et ne contient pas de solvants organiques toxiques. Les revêtements de calibrage ordinaires utilisent des solvants organiques toxiques (tels que le toluène, etc.) pour diluer la colle, et les gaz toxiques qu'ils provoquent sont extrêmement nocifs pour l'opérateur.
Actuellement, le procédé de revêtement par extrusion à fente a été largement utilisé et n'est pas limité au revêtement par extrusion d'un liquide de revêtement adhésif thermofusible. Le principe du revêtement par extrusion à la fente utilisé actuellement consiste à introduire d'abord le liquide de revêtement dans la chambre de distribution de liquide de la matrice de revêtement à fente, puis à travers l'homogénéisation latérale au niveau de la fente pour former un film liquide au niveau de la lèvre de sortie. Répartir sur le substrat enduit. Il s'agit d'un procédé de revêtement pré-mesuré, c'est-à-dire que la quantité de revêtement dépend du rapport entre la quantité de liquide introduite et la vitesse de défilement du substrat, et un réglage précis peut être effectué pour contrôler la quantité de revêtement requise. L'uniformité de l'effet de revêtement de ce procédé de revêtement dépend principalement de la matrice de revêtement, en particulier de la conception de la lèvre avant et arrière, de la précision de traitement, de l'état de déformation et des propriétés rhéologiques et de la tension superficielle du matériau de revêtement. L'état de la chambre de distribution de liquide. La figure 3 est une simulation du revêtement par extrusion en bande.
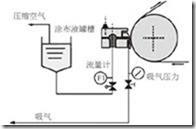
La figure 3 est un schéma de simulation du revêtement par extrusion de bandes
3. procédé de revêtement de rouleau léger
Le revêtement du rouleau lisse est habituellement effectué par un revêtement de transfert à deux rouleaux, et l'espace entre le rouleau supérieur et le rouleau de revêtement est ajusté pour ajuster la quantité de revêtement. La structure de la partie de tête de revêtement est relativement compliquée et la précision de traitement et la précision d'assemblage du rouleau de caoutchouc, du rouleau de revêtement, du rouleau de traction et du racloir sont nécessaires et le coût est relativement élevé. Lors du revêtement avec un rouleau léger de haute précision, l'effet de revêtement est meilleur. La quantité de revêtement est ajustée par l'espace entre le rouleau en caoutchouc et le rouleau de blanchet, et peut être contrôlée de manière flexible par l'ajustement du micro-mouvement de la lame de revêtement. Le tissu a une haute précision.
Le revêtement en rouleau lisse est divisé en un revêtement en rouleau lisse et un revêtement en rouleau inversé. Dans le revêtement en rouleau lisse, le rouleau de revêtement tourne dans le même sens que l'avancement du substrat et le substrat présente un support élastique de rouleau arrière. Dans le revêtement de rouleau inversé, la direction dans laquelle le rouleau de revêtement tourne est opposée à la direction dans laquelle le substrat du rouleau arrière élastique se déplace. Le revêtement au rouleau est une méthode de revêtement ancienne qui utilise moins qu'un rouleau inversé. Le revêtement en rouleau lisse a une haute précision et le revêtement en rouleau inversé utilise des rouleaux et des roulements à revêtement de précision, et le revêtement obtenu est presque meilleur que toute autre méthode.
Dans le revêtement de photo-rouleau, puisque le rouleau de caoutchouc utilisé dans l'appareil de revêtement est corrodé par le solvant dans le liquide de revêtement, l'adéquation entre le rouleau de caoutchouc de revêtement et le liquide de revêtement constitue un point clé du revêtement de rouleau. Les matériaux couramment utilisés pour les rouleaux de caoutchouc revêtus sont le caoutchouc nitrile (NBR), le caoutchouc polyuréthane (PU), l'EPDM (EP DD), le caoutchouc de silicone (SILICONE). Chaque caoutchouc a ses excellentes propriétés et ses défauts insurmontables. Les avantages du caoutchouc nitrile sont sa résistance à l’huile, à la chaleur et à l’eau. Les inconvénients sont une faible résistance au froid et à l'ozone, une faible résistance et élasticité, une faible résistance aux acides et aux alcalis et une faible résistance aux solvants polaires. Les avantages du caoutchouc polyuréthane sont une bonne résistance à l'usure, une résistance élevée, une bonne élasticité, une excellente résistance à l'huile, une résistance à l'ozone et une résistance au vieillissement. Les inconvénients sont une faible résistance à l'eau et aux alcalis, des hydrocarbures aromatiques, des hydrocarbures chlorés et des cétones, des esters et des alcools. Le solvant est pauvre. Le caoutchouc EPDM présente les avantages de la résistance à l'ozone, aux UV, aux intempéries et au vieillissement. C'est le premier en caoutchouc général. Il a une bonne isolation électrique, résistance chimique et résistance aux chocs. Il est résistant aux acides et aux alcalis et à la polarité. Solvant; L'inconvénient est que l'auto-adhésivité et la viscosité mutuelle sont médiocres et qu'il n'est pas facile à coller. Les avantages du caoutchouc silicone sont la résistance aux hautes températures, la résistance aux basses températures, la résistance à l'ozone, la résistance au vieillissement atmosphérique et la grande inertie chimique. Les inconvénients sont une faible résistance mécanique, une faible résistance à l'huile, une résistance aux solvants, une résistance aux acides et aux alcalis, des difficultés de vulcanisation et un prix élevé. Comme l'agent de CA contient habituellement un solvant polaire, le rouleau de caoutchouc devrait de préférence être un monomère d'éthylène-propylène-diène. Selon les exigences du procédé, la dureté du rouleau d’emboutissage en caoutchouc est généralement choisie parmi Sauer A 7 0 ~ 7 5. La figure 4 est un schéma de procédé du revêtement en rouleau inversé dans un revêtement en rouleau.
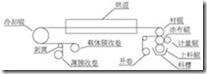
La figure 4 est un organigramme du revêtement en rouleau inversé dans un revêtement en rouleau.
Ce qui précède sont plusieurs méthodes de revêtement qui sont largement utilisées actuellement et ont de meilleurs effets d'application. Lors de l'application de l'équipement de revêtement, il existe également un revêtement de pente, un revêtement de rideau, un revêtement de lame et un revêtement par pulvérisation, etc. Le domaine d'application mérite également une attention particulière. Dans le processus de revêtement, la colle est souvent inégale, ce qui nécessite un certain mécanisme de raclage pour racler uniformément la colle. Le mécanisme de raclage comprend principalement un racloir en acier inoxydable, un racleur de virgule, une barre de raclage, un racleur de fil, un racloir à jet d'air, etc.
1 Le grattoir à tôle en acier inoxydable utilise une tôle en acier inoxydable doux, de sorte que le caoutchouc de grattage n'est pas très uniforme. La plupart du caoutchouc de grattage utilisé sur le rouleau anilox est également utilisé pour pré-racler le revêtement du rouleau de lissage.
2 Le racloir de type virgule est en acier rond avec une bonne résistance et dureté. L'erreur de rectitude du tranchant est faible. Un mécanisme pneumatique et de réglage fin peut être utilisé pour ajuster et contrôler la position du racloir. Le contrôle de la quantité de revêtement et la précision du raclage sont élevés et l'utilisation est également extrêmement élevée. Commodité. En raison de son uniformité de raclette, il convient pour le revêtement précis des raclettes sur les rouleaux lisses.
3 La barre de raclage est généralement constituée d'une barre ronde avec une bonne résistance et dureté. Lorsque la colle est raclée, la barre ronde doit tourner. Il est principalement utilisé pour la pré-suspension du pré-revêtement du rouleau optique. Lorsque la viscosité de la colle est importante, elle peut également être directement raclée sur le substrat avec un racloir en tant que raclette précise du mécanisme de revêtement. Il peut également être utilisé pour recouvrir une raclette jetable plus épaisse.
Le grattoir à 4 fils est fabriqué en acier rond étiré à froid de haute précision et enroulé étroitement autour du fil d'acier inoxydable. Il est généralement utilisé uniquement pour le revêtement de pré-raclette du lissage du rouleau de lissage. Le raclage précis du racloir de type virgule est nécessaire.
5 Le mécanisme de raclage à air agit sur le rouleau de calibrage par le flux d'air uniformément éjecté, qui sert à racler, et exige que le flux d'air soit uniformément réparti sur toute la largeur du rouleau de vitrage. Cette raclette est principalement utilisée pour gratter la fluidité. la colle.
En résumé, la technique de revêtement dans chaque cas nécessite la sélection d'un procédé de revêtement approprié en fonction du nombre de couches de revêtement, de l'épaisseur du revêtement humide, de la viscosité (rhéologie), de la précision de revêtement souhaitée, du substrat revêtu et de la vitesse de revêtement. Le revêtement peut être considéré comme la base de toute l’industrie de l’édition. Le papier pour la lecture peut être appliqué et calandré pour améliorer la résistance et améliorer les performances de l'encre. Impression de plaques en aluminium pour plaque d'impression offset, revêtement de revêtement sensibilisé sur plaque d'ester et pellicule photographique, film couleur, papier photographique et produit de revêtement de bande et de bande vidéo qui disparaissent progressivement des yeux. À l'heure actuelle, la technologie de revêtement joue toujours un rôle clé dans les industries de l'impression et de l'emballage, de la médecine, de l'automobile, de l'habillement, de l'électronique et autres. En outre, avec le développement de la technologie de réglage de la détection de revêtement en ligne et de la rhéologie des fluides de revêtement, le système de revêtement innovant est progressivement appliqué au revêtement de précision des composants électroniques, des électrodes, des séparateurs de batteries lithium-ion, etc.