


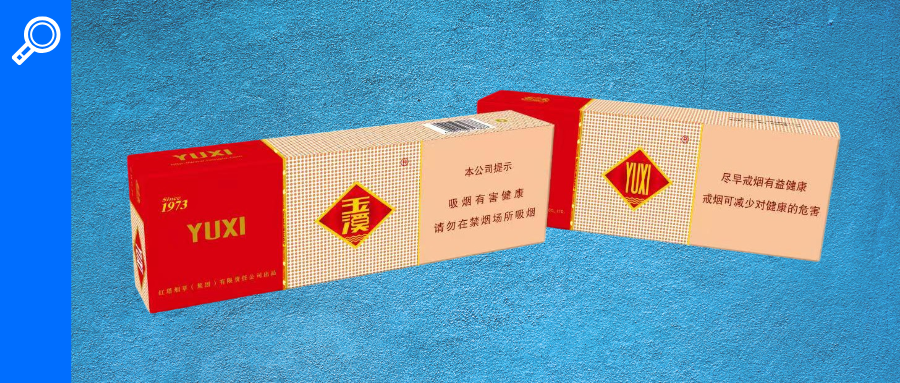
« L'efficacité de la production de l'estampage des paquets de cigarettes « Yuxi (Hard) » a grimpé en flèche, et ces secrets sont cachés derrière cela !
L'estampage à la feuille est largement utilisé dans l'industrie de l'impression d'emballages, mais son application est encore plus répandue dans certains domaines d'impression spéciaux, en particulier dans les emballages de cigarettes. La technologie d'estampage positionnel a évolué à partir des techniques traditionnelles d'estampage non équidistant. Il utilise le balayage du positionnement du curseur et le contrôle de l'axe pas à pas pour définir la distance de saut, permettant aux motifs en électro-aluminium de s'aligner précisément avec la plaque d'estampage, de sorte que l'électro-aluminium holographique complète l'estampage de position sous chaleur et pression.
La position du curseur de la feuille d'estampage holographique doit être calculée en fonction de plusieurs facteurs tels que la disposition de la pièce imprimée, le nombre d'impositions et le nombre de points d'estampage. Cela garantit un espacement constant des marches et répond parfaitement aux exigences d'emboutissage.
De manière générale, le processus de marquage à chaud à plat-à-multi-point unique-position nécessite que les points de marquage soient uniformément espacés. Si l'espacement n'est pas uniforme, le motif d'estampage positionné ne peut pas être correctement aligné ou cela peut entraîner une consommation supplémentaire d'aluminium galvanisé. Habituellement, ce problème est résolu en ajoutant davantage de passes d'estampage, en divisant l'estampage en deux étapes ou plus, mais cela augmente inévitablement les étapes et les coûts de production, réduisant ainsi l'efficacité globale de la production.
Pour améliorer l'efficacité du marquage, les imprimeries utilisent souvent une approche de marquage simultané à plusieurs-mises en page pour le marquage à chaud à des emplacements spécifiques sur les emballages de cigarettes. Cela signifie tamponner le même motif sur plusieurs packages à la fois, communément appelé « tampon multi--mise en page ». La configuration de la boîte de bande à quatre-dispositions est illustrée à la figure 1. L'estampage à plusieurs-dispositions peut grandement améliorer l'efficacité tant que la taille et l'espacement du motif sont cohérents et qu'il maintient l'alignement de l'estampage stable. De plus, avec la technologie actuelle, l'estampage à plusieurs-mises en page doit aligner les motifs électrolytiques anti-contrefaçon avec les motifs imprimés sur le papier d'emballage, généralement effectué par détection optique des marques.
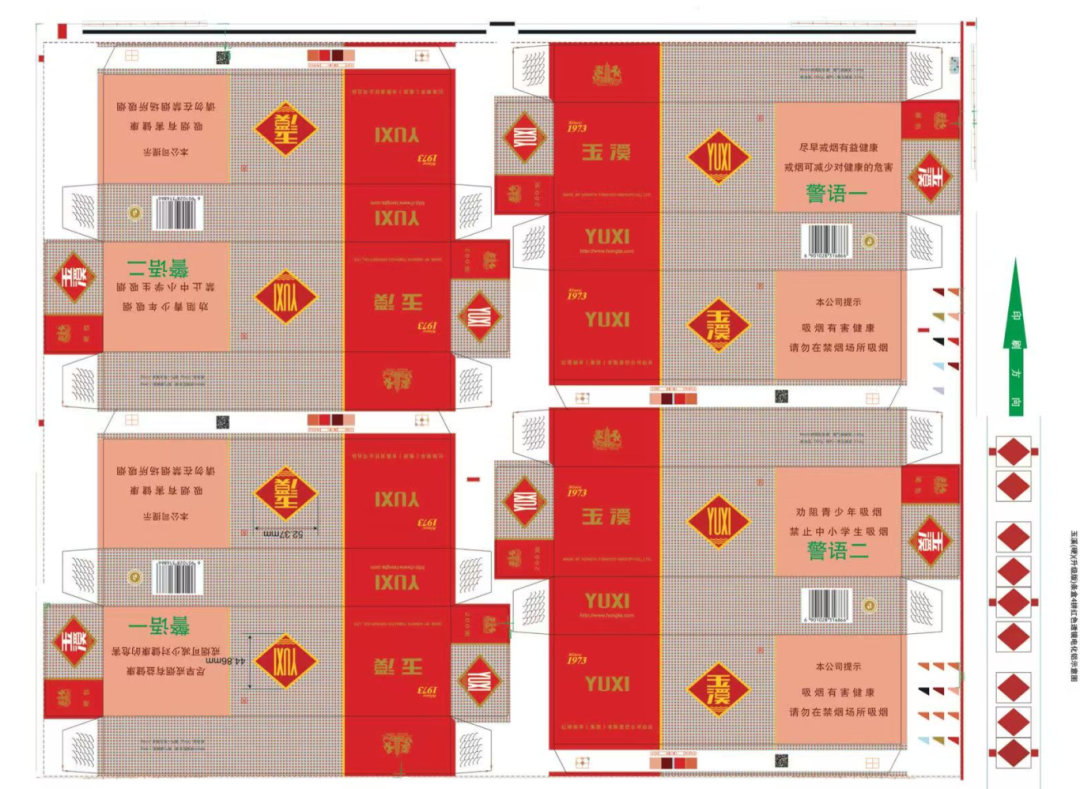 Figure 1 Disposition d'impression à quatre-bandes de boîtes
Analyse des problèmes d'enregistrement dans le marquage à chaud
Lorsque nous effectuons un marquage à chaud d'enregistrement multiple-pour l'emballage d'une boîte de bandes de cigarettes, supposons que nous devions tamponner le même logo à la fois sur le devant et sur le dos de chaque boîte. Pour une configuration d'estampage N-up, des étiquettes en aluminium anti--contrefaçon 2N sont requises. Si l'espacement entre chaque étiquette sur la même boîte ou sur des boîtes adjacentes est cohérent et que l'espacement sur la feuille d'aluminium est défini comme une valeur fixe, alors l'estampage séquentiel peut obtenir un alignement continu. Cependant, dans la production réelle, l'espacement entre les deux étiquettes d'une même boîte est cohérent, mais en raison des lignes de découpe entre les boîtes adjacentes, l'espacement entre la deuxième étiquette de la boîte 1 et la première étiquette de la boîte 2 est plus grand que l'espacement entre deux étiquettes quelconques d'une seule boîte. En d’autres termes, l’espacement entre les 2N étiquettes estampillées en même temps est incohérent. Si l'espacement sur la feuille d'aluminium est toujours défini comme une valeur fixe, il y aura des problèmes pour aligner les motifs d'étiquettes estampés suivants.
L'approche traditionnelle selon laquelle « un label correspond à une marque d'enregistrement » nécessite des étapes supplémentaires pour établir les marques, ce qui augmente les coûts de production. De plus, cette méthode nécessite de vérifier une marque fixe spécifique à chaque enregistrement, ce qui augmente les coûts d'utilisation. De plus, ces méthodes d'enregistrement ne peuvent détecter l'alignement qu'après l'estampage, ce qui signifie que les positions estampillées sont analysées pour détecter tout écart, et des ajustements ne sont effectués que si l'écart est trop important, ce qui entraîne un décalage important. Bien que la disposition des étiquettes en film pour qu'elles correspondent exactement aux positions et à l'espacement sur le substrat facilite l'alignement lors de l'estampage, cela complique grandement la production de film ; le grand espacement entre les étiquettes anti-contrefaçon gaspille la feuille d'aluminium et l'augmentation de la distance entre les pas lors des tests d'estampage, à la fois pour la stabilité du processus et la durée de vie de l'équipement.
Pour résoudre ces problèmes et répondre à l'exigence particulière consistant à estamper des motifs non-équidistants en une seule fois lors d'un estampage multiple-up, il est nécessaire d'apporter des améliorations techniques ciblées à la disposition, à l'espacement et aux marques d'enregistrement des étiquettes anti-contrefaçon sur la feuille, afin que plusieurs motifs non-équidistants puissent être estampés en un seul positionnement. Sur cette base, une solution technique permettant un marquage de position unique-pour plusieurs modèles non-équidistants a été conçue.
Déterminer le nombre d'estampages ainsi que la position et l'espacement des marques sur le substrat
En fonction de la longueur longitudinale d'une seule unité, déterminez le nombre d'unités longitudinales par estampage sur une presse à plat, c'est-à-dire divisez la longueur de la plaque d'impression sur la presse à plat par la longueur longitudinale d'une seule unité. Le résultat donne le nombre d'unités longitudinales par estampage, qui est la quantité dite-de "multi-estampage vers le haut".
À l'aide de l'espacement vertical entre les-étiquettes estampées d'une seule unité, mesurez la distance entre la ligne centrale géométrique de chaque étiquette. Chaque unité contient au moins deux étiquettes estampillées. L'espacement entre les étiquettes au sein d'une unité est marqué comme L1, et l'espacement entre la dernière étiquette de l'unité 1 et la première étiquette de l'unité 2 dans les unités adjacentes est marqué comme L2. En raison des zones découpées-entre les unités adjacentes, L2 est supérieur à L1 et reste constant.
La mise en place de la feuille d'aluminium suit ces trois étapes :
(1) La figure 2 montre un schéma de la disposition de la feuille d'aluminium ; La figure 3 montre la séparation des étiquettes sur une boîte simple face-et sur la feuille d'aluminium ; La figure 4 montre la superposition du motif d'estampage de quatre-boîtes avec les étiquettes anti-contrefaçon sur la feuille.
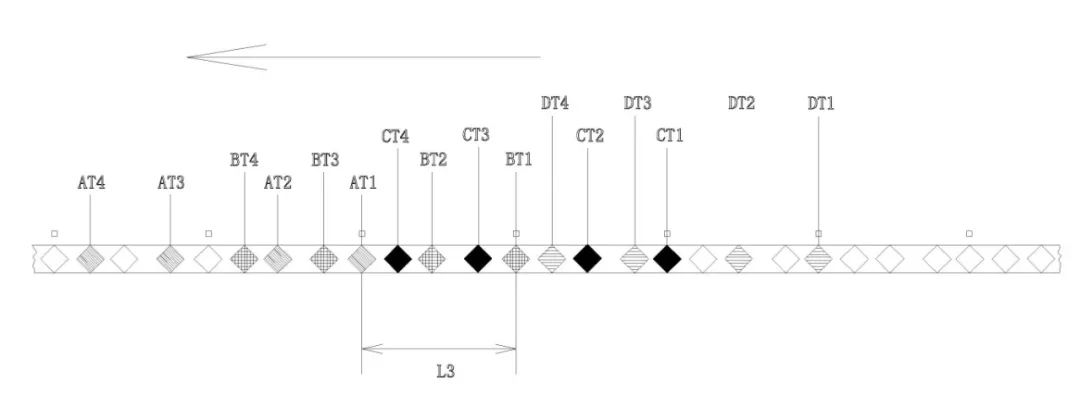
Figure 2 Diagramme schématique de la structure de distribution de l’aluminium électrolytique
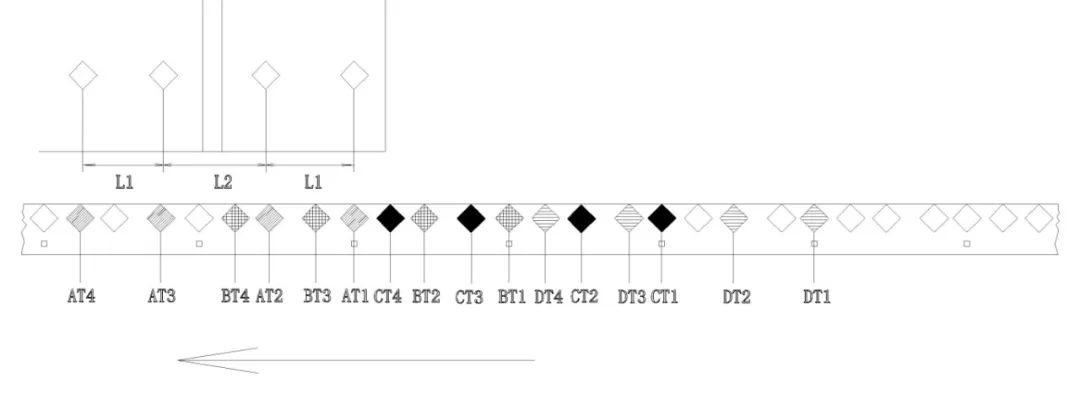
Figure 3 Schéma montrant la séparation de la boîte à bande unique-et de l'étiquette anti-contrefaçon sur le film d'aluminium anodisé
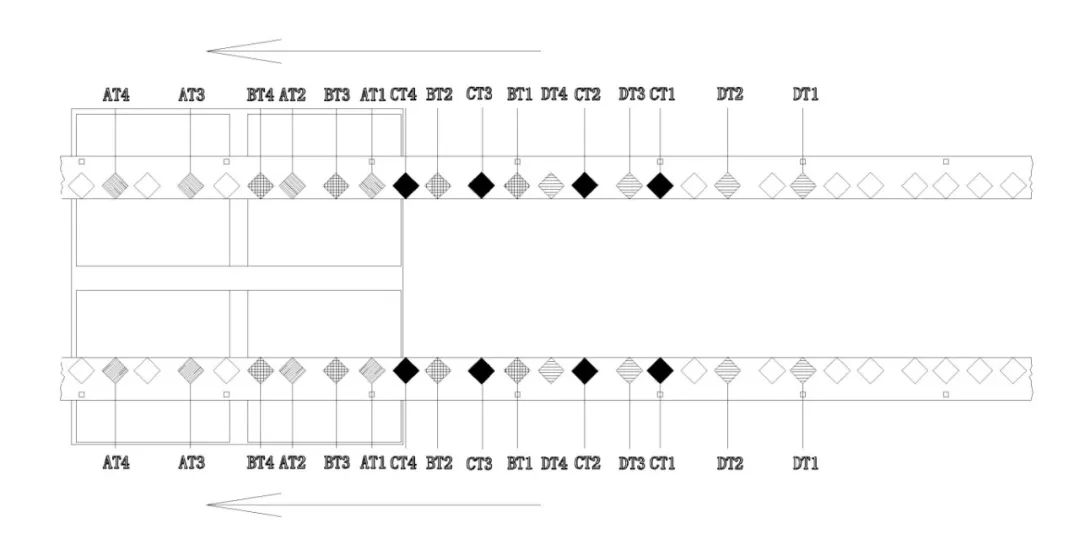 Figure 4 Diagramme schématique de l'alignement entre quatre -motifs d'estampage et des étiquettes en aluminium métallisé
(2) Sur la première feuille de substrat, étiquetez la première marque de tampon comme AT1, la seconde comme AT2, et ainsi de suite, jusqu'à la Nième marque de tampon, étiquetée ATN. Sur la deuxième feuille de substrat, étiquetez la première marque de tampon comme BT1, la seconde comme BT2, et ainsi de suite, jusqu'à BTN. En suivant ce motif, sur la troisième feuille de substrat, étiquetez la première marque de tampon comme CT1, la seconde comme CT2 et jusqu'à CTN ; sur la quatrième feuille de substrat, étiquetez la première comme DT1, la seconde comme DT2 et jusqu'à DTN, en répétant cette méthode.
(3) Le positionnement spécifique est le suivant : tout d'abord, déterminez le premier curseur de positionnement à numériser sur le film d'aluminium métallisé pour l'estampage et placez la marque d'estampage anti-contrefaçon AT1 à l'emplacement correspondant. Réglez ensuite AT2 à l'intervalle L1, AT3 à l'intervalle L2 et AT4 à l'intervalle L1. Le premier estampage basé sur le premier curseur de positionnement peut terminer l'estampage sur des feuilles de substrat paires-. En suivant le même modèle que celui utilisé pour définir les marques anti-contrefaçon lors du premier estampage, continuez à définir les curseurs anti-contrefaçon du deuxième estampage BT1, BT2, BT3, BT4, etc.
Pendant le travail, le premier estampage scanne le premier curseur de positionnement et, selon l'espacement fixe défini, estampille AT1, AT2 jusqu'à ATN et 2N marques anti-contrefaçon sur les première et deuxième feuilles de substrat. Ensuite, le film d'aluminium métallisé avance d'une distance spécifique L3, amenant le deuxième curseur de positionnement à la position du « premier curseur de positionnement », c'est-à-dire le point d'estampage de départ. Suivant le même espacement fixe, les marques anti-contrefaçon suivantes sont estampées sur les troisième et quatrième feuilles de substrat. Ce processus permet un saut et un estampage uniformes et continus.
Un-horodatage de modèles multi-non-uniformes
Conception et production de la feuille d'estampage de positionnement
Sur chaque feuille de substrat, définissez l'espacement entre les première et deuxième marques d'estampage de la première unité sur L1=135.9 mm, et l'espacement entre la deuxième marque d'estampage de la première unité et la première marque d'estampage de la deuxième unité sur L2=159 mm. Confirmez que la mise en page est un « tampon à quatre -vers le haut ».
Comme le montrent les figures 2, 3 et 4, le premier estampage basé sur le balayage du premier curseur de positionnement peut terminer l'estampage sur deux feuilles dans la direction verticale, couvrant les quatre feuilles de substrat. Le deuxième estampage scanne le deuxième curseur de positionnement, placé à L3=240 mm du premier curseur de positionnement. Au cours de ce processus, le saut et l'estampillage uniformes et stables garantissent que, à l'exception des première, troisième et cinquième marques anticontrefaçon manquées au début, toutes les marques suivantes sont estampillées à intervalles appropriés. Cela réduit considérablement les déchets de films d’aluminium métallisés. Un schéma de l'aluminium métallisé est présenté à la figure 5.
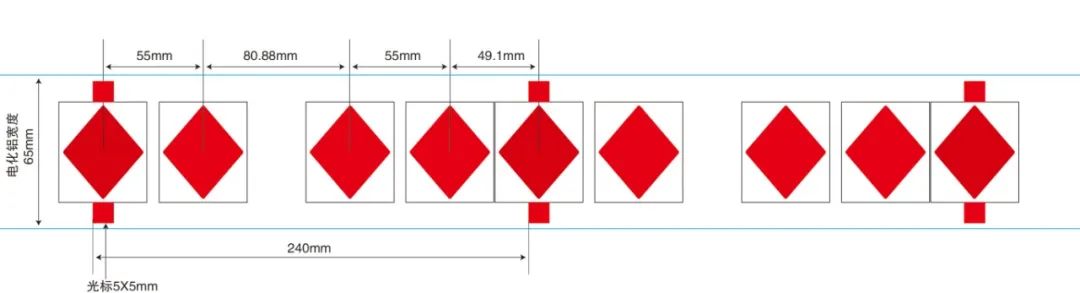 Figure 5 : Schéma de la boîte à bandes améliorée « Yuxi (Hard) » version emboutie en aluminium à lentille rouge en 4 pièces
Exemple d'application
Comme le montrent les figures 2, 3 et 4, en prenant comme exemple la boîte de bandes de 4 -pièces améliorée « Yuxi (dur) », une seule boîte de bandes emballées est rectangulaire et, après pliage, devient une boîte cuboïde rectangulaire. Pendant la production, il est nécessaire d'apposer au laser les marques anti-contrefaçon AT1 et AT2 sur les positions du logo avant et arrière de la boîte pliée. C'est-à-dire que le tamponnage est effectué sur la feuille de papier rectangulaire plate avant le pliage. La feuille d'aluminium ordinaire correspondante comporte des marques anti-contrefaçon disposées à égales distances. Si la distance entre ces deux positions d'estampage sur la boîte est fixe, plusieurs marques anti-contrefaçon peuvent être disposées à des distances égales sur la feuille à l'intérieur de cette distance fixe, de sorte que lors de l'estampage, chaque marque sur la feuille puisse être estampée précisément sur les positions de la boîte. Cela permet un estampage à grande vitesse tout en minimisant le gaspillage de feuilles d’aluminium.
Cependant, en raison des exigences de production, cette boîte d'emballage est imprimée sur du carton roulé par héliogravure, puis découpée en feuilles pour un estampage à plat, un gaufrage et une découpe-. Par conséquent, le tracé nécessite des zones réservées pour la découpe, ce qui rend la distance L2 entre les marques anti-contrefaçon adjacentes AT1 et AT2 sur deux boîtes connectées plus grande que la distance L1 entre deux points d'estampage sur la même boîte. Cela empêche les marques anti-contrefaçon du film d'être uniformément espacées. Qu'il s'agisse d'un marquage en continu ou d'un marquage en un seul point-en fonction de la position des boîtes, une grande quantité de film est gaspillée et la modernisation de l'ensemble de l'équipement de production serait trop coûteuse.
Pour résoudre ce problème, le produit utilise une technique d'estampage de positionnement unique à plusieurs-points et non-motif équidistant-. Cela implique de repenser la disposition de la boîte, le positionnement des marqueurs et des marques anti-contrefaçon sur le foil, ainsi que les distances de pas du foil. Le schéma de l'étape de la feuille est présenté à la figure 6. Les tests de production en vrac ont vérifié que cette technique modifie peu le processus de production d'origine, permet d'obtenir un horodatage unique-de motifs multi-pièces, multi-points, non-équidistants avec un minimum de gaspillage de feuille, garantit un positionnement holographique précis, maintient la continuité de la production et améliore l'efficacité.
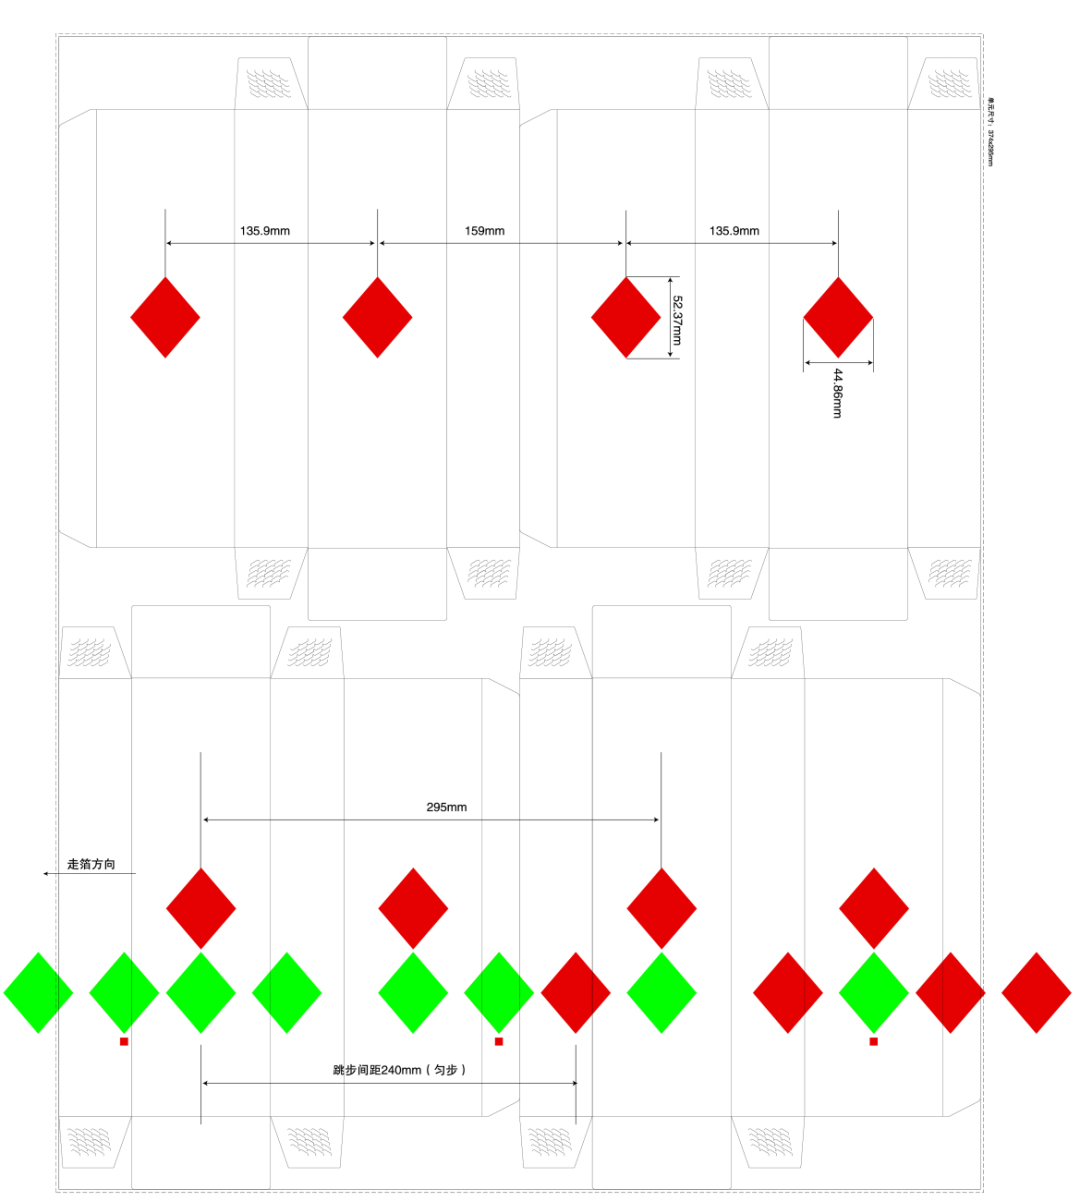
Figure 6 Schéma de la séparation électrolytique de l’aluminium
En résumé, en calculant et en étudiant l'espacement du curseur pour l'estampage à plat-presse, multi-points, non-équidistants une-positionnement unique d'une feuille d'aluminium, l'espacement correct du curseur et la méthode d'arrangement ont été identifiés. Une plaque spéciale pour le positionnement de l'estampage à chaud a été réalisée et des tests ont été effectués sur l'équipement d'estampage à presse plate-. Les techniques, paramètres et méthodes de contrôle correspondants ont été déterminés. Les tests ont montré que l'estampage à positionnement unique par pression à plat, multi-points, non-équidistants-obtenait un alignement précis du motif avec un écart inférieur ou égal à 0,2 mm, et qu'il n'y avait pas de trous de sable, de bulles ou de problèmes de collage de plaques pendant l'estampage.
Cette méthode résout efficacement le problème technique de l'estampage à feuille à positionnement unique-presse à plat, multi-points, non-équidistants-. Il permet la production en série d'estampages de positionnement multi-points non équidistants uniques-(aluminium électrolytique positionné en œil de chat rouge-) pour la version 4 améliorée du pack "Yuxi (dur)" 4-mise en page normale. Par rapport au processus d'estampage à deux positionnements, l'efficacité de la production a presque doublé.