


De grandes différences de couleurs lors de la sérigraphie et une faible utilisation de l'équipement ? Résolvez-le avec une seule astuce
La sérigraphie est l'un des procédés d'impression couramment utilisés à l'heure actuelle. Dans le domaine de l'emballage, l'impression est un procédé auxiliaire, principalement utilisé pour la décoration de surface de matériaux imprimés, tels que sur la boîte d'emballage telle que les paquets de cigarettes, les sacs saupoudrés pour obtenir un glaçage, une réfraction, une fleur de glace, un vernissage local, etc., de sorte que l'emballage présente des effets tridimensionnels, gaufrés, surlignés, clignotants, illusion, mats et autres effets artistiques.
Par rapport à l'impression offset, à l'héliogravure, à l'impression flexo et à d'autres équipements de traitement, la structure de la machine de sérigraphie est relativement simple et sa méthode d'alimentation en encre est principalement l'encrage manuel, en raison de la nature intermittente de l'encrage manuel, ce qui entraîne de grands changements dans la teinte du produit imprimé, et lorsque la différence de couleur dépasse la plage standard, elle produira des produits de rebut ; et l'encrage manuel doit souvent être arrêté, ce qui entraîne une utilisation réduite de l'équipement ; Dans le même temps, l'encre de sérigraphie actuelle est principalement de l'encre UV, qui présente un certain degré de corrosivité, et l'encre est facile à tacher sur la peau pendant le processus d'encrage manuel, provoquant des brûlures chimiques, et il existe de nombreux risques pour la sécurité et d'autres problèmes.
Afin de garantir la qualité des produits, d'améliorer l'utilisation des équipements et de réduire les risques pour la sécurité, nous souhaitons remplacer la méthode d'opération de changement d'encre manuelle d'origine par un système d'alimentation en encre automatique.
Analyse des causes
La plaque d'impression de sérigraphie appartient à la plaque à trous semblable à l'écran -, lors de l'impression, l'encre est d'abord versée sur la plaque d'impression, l'encre est transférée au substrat à travers le maillage de la plaque d'impression sous l'action de la pression de la raclette, et la viscosité de l'encre mate de sérigraphie est plus élevée, la taille des particules de la poudre dépolie est plus grande (généralement entre 15 et 60 μm) et les petites particules de poudre dépolie passeront préférentiellement à travers le maillage lorsque le une nouvelle encre est mise sur la machine, et la poudre de glaçage dans l'encre sur la plaque d'impression sera de moins en moins, et les grosses particules de poudre dépolie s'accumuleront de plus en plus sur la plaque d'impression, ce qui entraînera la couche d'encre correspondante sur le substrat devenant de plus en plus claire, et la différence de couleur devient de plus en plus grande. Lorsque la différence de couleur dépasse la plage standard, l'opérateur doit arrêter la machine pour remplacer l'encre (reprendre l'ancienne encre sur la plaque d'impression et la remplacer par de l'encre neuve), et le temps d'arrêt est la principale raison du faible taux d'utilisation de l'équipement.
Solution de contournement
01/ Idées de résolution de problèmes-
Pour trouver des solutions efficaces, il faut d’abord comprendre le principe de fonctionnement de l’équipement. Lors de l'encrage manuel de la machine de sérigraphie automatique comme indiqué sur la figure 1, soulevez d'abord le grattoir à encre et la surimprimante d'encre, puis versez l'encre dans l'espace vide près du milieu de l'extrémité de la plaque d'impression ; puis posez la raclette à encre et la surimprimante à encre, et l'encre se trouve dans la zone parallèle formée par la raclette et la surimprimante à encre.
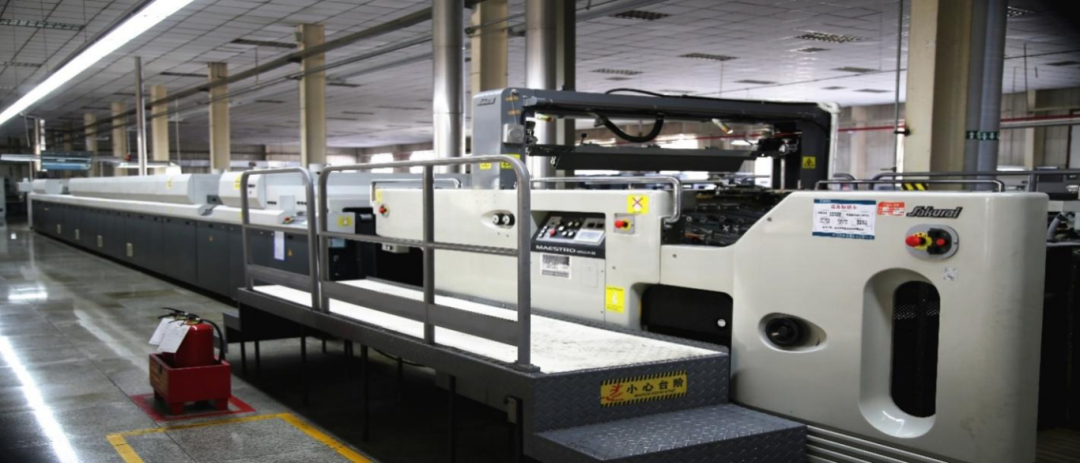 Figure 1 : Machine de sérigraphie entièrement automatique
Pendant l'impression, lorsque l'équipement est en fonctionnement, le rouleau encreur est abaissé à une position de 0,3 à 0,5 mm au-dessus de la plaque d'impression (la hauteur peut être ajustée en fonction de la situation d'encrage). La plaque d'impression recule, l'extrémité arrière de la plaque étant éloignée de la raclette et du rouleau encreur. La raclette et le rouleau encreur restent immobiles pour terminer le processus d'encrage. À ce moment-là, le cylindre d'impression a tourné de 180 degrés. Lorsque le cylindre d'impression saisit le papier avec ses pinces et continue de tourner, le sens de mouvement de la plaque commence à s'inverser, avançant, l'extrémité arrière de la plaque se déplaçant vers la raclette et le rouleau encreur. Le rouleau encreur est soulevé et la raclette est enfoncée. Sous la pression de la raclette, l'encre présente sur la plaque est transférée à travers les trous de maille des zones d'image et de texte de la plaque vers le substrat, du côté pince vers l'arrière de la plaque. À ce stade, le cylindre d’impression a tourné à 360 degrés. L'équipement continue de fonctionner, répétant les actions ci-dessus par cycles, permettant ainsi la poursuite de l'impression. L'unité d'impression et la plaque d'impression de la machine de sérigraphie entièrement automatique sont illustrées à la figure 2.
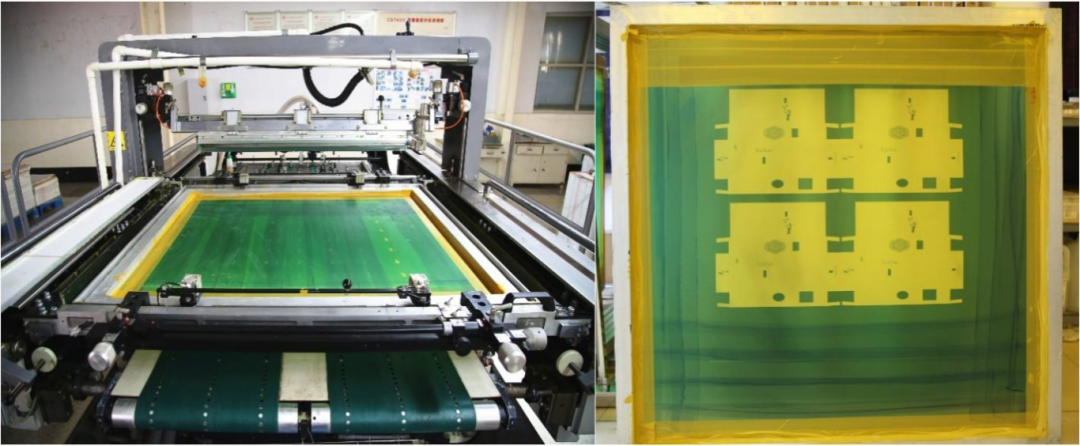 Figure 2 Unité d'impression et plaque d'impression de la machine de sérigraphie entièrement automatique
02/ Conception
Le concept de conception global consiste à utiliser pleinement la source d'air comprimé à proximité de la machine de sérigraphie entièrement automatique (généralement, les opérations de serrage de la plaque d'impression, de raclette et de barre d'inondation sur la machine de sérigraphie sont pneumatiques, toutes équipées d'un compresseur d'air ou utilisant un système d'alimentation en air central pour fournir de l'air comprimé, alimenté par deux pompes pneumatiques à membrane ou des pompes à encre électriques antidéflagrantes. Une pompe à membrane est connectée au pipeline d'alimentation en encre installé entre la raclette et la barre d'inondation pour fournir de l'encre neuve ; l'autre La pompe à membrane est connectée au pipeline de retour d'encre installé aux deux extrémités du faisceau de raclette pour collecter l'encre usagée. Grâce à l'action de pression vers le bas de la raclette et au mouvement alternatif de la plaque d'impression, le dispositif de collecte d'encre à l'extrémité avant du pipeline collecte et pompe l'encre. Les deux pompes à membrane fonctionnent ensemble pour terminer le processus cyclique de fourniture d'encre neuve et de retour de l'encre usagée.
Mesures spécifiques
01/ Installer le pipeline d'alimentation en encre
La sortie d'encre du tuyau d'alimentation est installée en position médiane entre la raclette et la barre d'inondation (à la fois au milieu de la longueur et au milieu de l'espacement parallèle entre les deux). L'entrée d'encre du tuyau d'alimentation est placée dans le réservoir d'encre. Une pompe à membrane est installée sur le pipeline entre la sortie et l'entrée pour fournir l'énergie nécessaire pour aspirer en continu l'encre du réservoir d'encre et la transmettre à la plaque d'impression.
Pour fournir avec précision de l'encre à la zone médiane entre la raclette et la barre d'injection, puis permettre à l'encre de se stabiliser du milieu vers les deux côtés sous l'effet de la gravité et du mouvement alternatif de la raclette et de la barre d'injection dans le canal formé entre elles, la sortie d'encre est conçue en forme de bouche plate - (Figure 3).
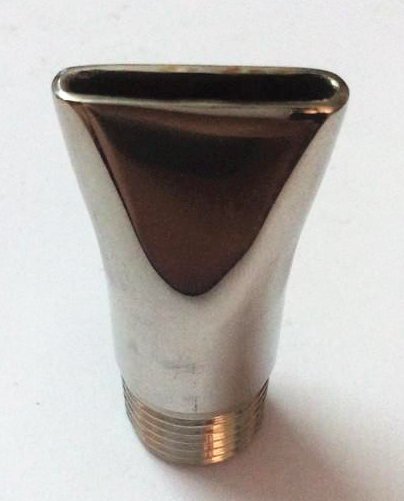
Figure 3 Port d'alimentation en encre à bouche plate-
02/ Installation du pipeline de retour d'encre
En raison de l'encre sur la plaque d'impression s'écoulant uniformément du centre vers les deux côtés sous l'influence de la gravité et du mouvement alternatif de la racle et du rouleau d'encrier, la majeure partie de l'ancienne encre s'accumule près des cadres latéraux de la plaque proches du côté fonctionnement et du côté transmission (Figure 4). Par conséquent, nous avons conçu le pipeline de retour d’encre avec deux ports de collecte d’encre, installés respectivement aux deux extrémités de la traverse de la racle (Figure 5). Pour garantir une collecte d'encre efficace, nous avons en outre installé des grattoirs de collecte d'encre trapézoïdaux sur les ports de collecte d'encre (Figure 6). La hauteur du grattoir de collecte d'encre peut être ajustée de manière à ce qu'il touche légèrement la plaque d'impression lorsque la racle est enfoncée, garantissant ainsi une collecte efficace de l'encre sans endommager la plaque d'impression. Grâce au mouvement vers le bas de la racle et au mouvement alternatif de la plaque d'impression, le grattoir de collecte d'encre collecte et pompe l'encre.
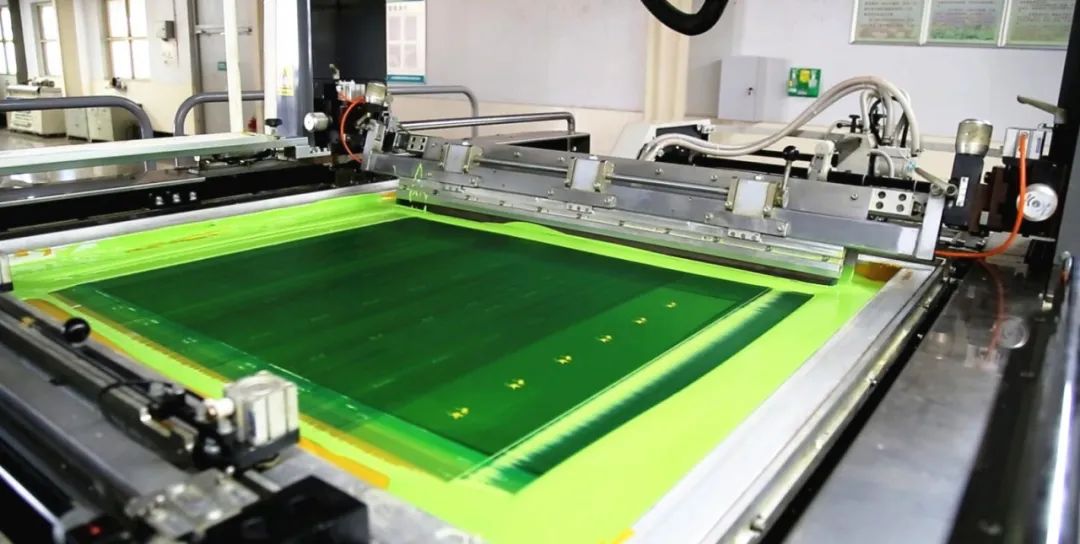
Figure 4 Emplacement de l’ancienne accumulation d’encre
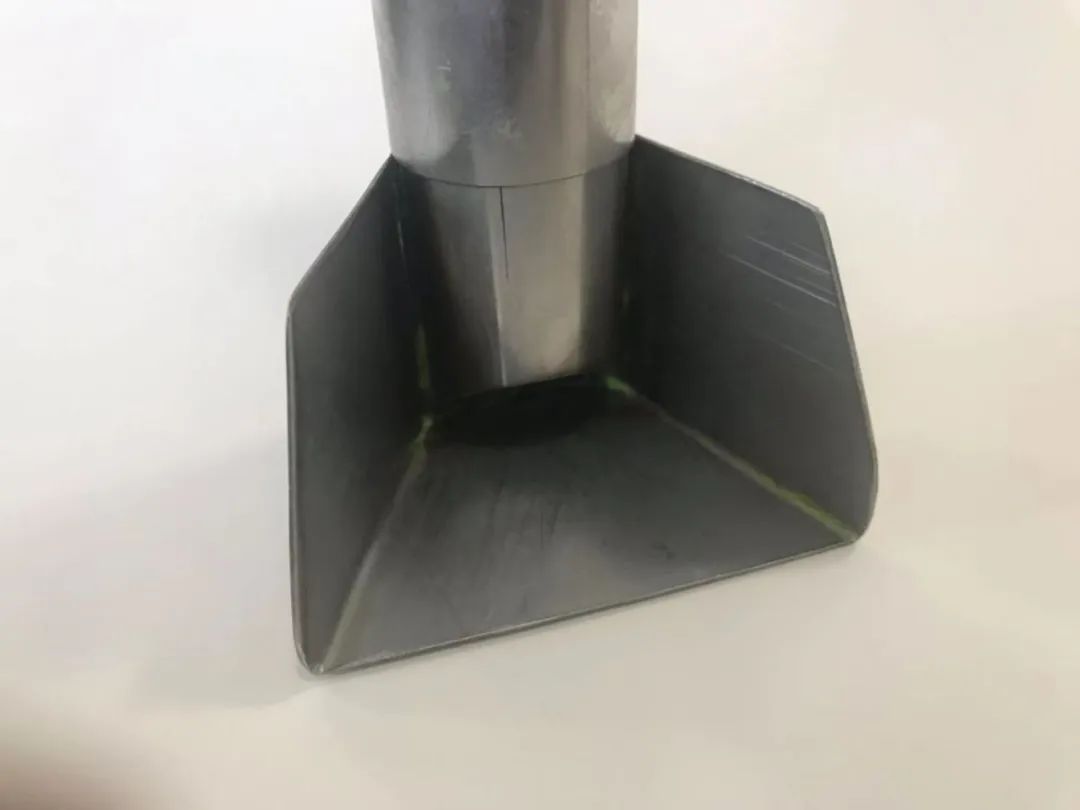
Figure 5 Port d'admission d'encre et son grattoir à encre trapézoïdal
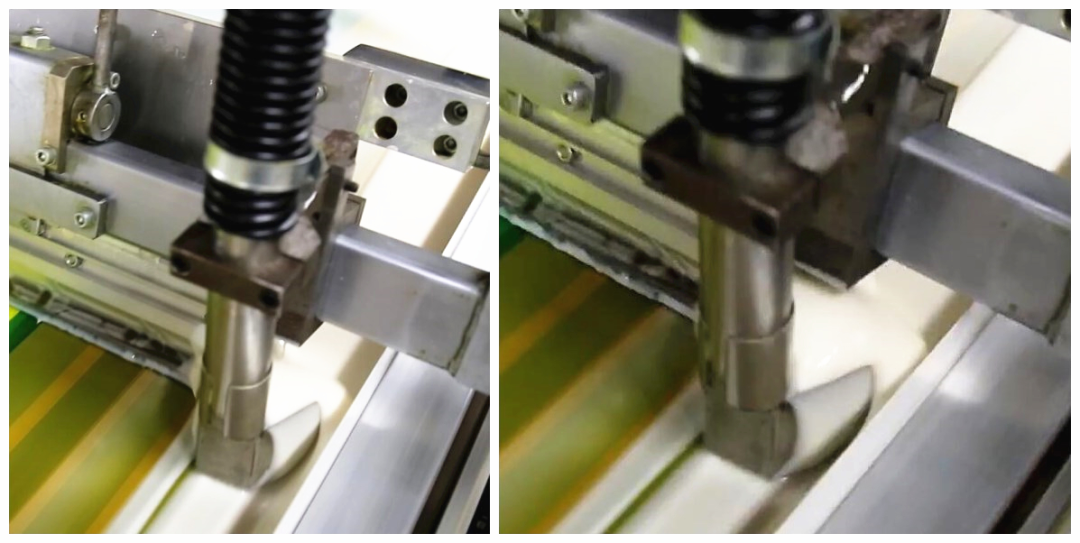
Figure 6 Position d'installation du port de collecte d'encre et de son grattoir à encre sur le faisceau de racle
03/ Installation de la pompe pneumatique à membrane
Deux pompes pneumatiques à membrane (Figure 7) sont installées respectivement sur les canalisations d'alimentation et de retour d'encre. Les pompes pneumatiques à membrane sont équipées d'interrupteurs indépendants et de vannes de régulation du débit de gaz. Grâce aux interrupteurs et aux vannes de contrôle du débit de gaz, le démarrage et l'arrêt ainsi que le débit des actions d'alimentation et de retour d'encre peuvent être contrôlés indépendamment.
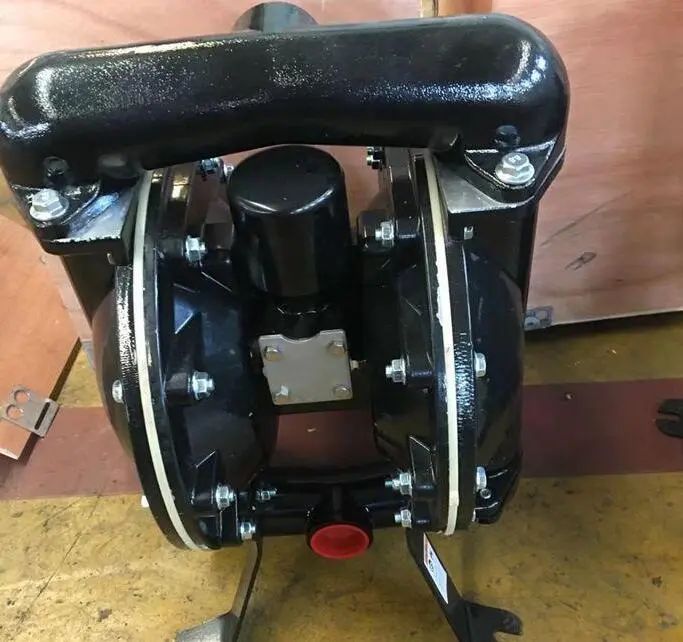
Figure 7 Pompe pneumatique à membrane
04/ Configuration du réservoir de stockage d'encre
Pour garantir que l'ancienne encre pompée par la machine puisse être réutilisée, nous avons configuré un réservoir de stockage d'encre (Figure 8). Le réservoir de stockage d'encre est cylindrique avec un couvercle et un agitateur pneumatique est installé sur le couvercle. L'agitateur pneumatique dispose d'un interrupteur indépendant et d'une vanne de contrôle de vitesse, lui permettant de démarrer, d'arrêter et de régler la vitesse indépendamment. L'extrémité du pipeline d'alimentation en encre est immergée dans le réservoir de stockage d'encre et la pompe à membrane fournit l'énergie nécessaire pour acheminer en continu l'encre du réservoir de stockage vers la plaque d'impression. L'agitateur pneumatique installé sur le réservoir de stockage d'encre est actuellement utilisé pour mélanger entièrement l'ancienne encre avec la nouvelle encre. L'ancienne encre pompée depuis la machine n'est pas directement ajoutée au réservoir de stockage d'encre ; il doit d'abord être re-broyé avec une meuleuse, puis une certaine proportion d'huile d'ajustement de l'encre est ajoutée pour redonner son imprimabilité à l'effet d'une encre neuve. Après cela, il est ajouté au réservoir de stockage dans un certain rapport et l'agitateur pneumatique le remue pour le mélanger complètement avec la nouvelle encre.
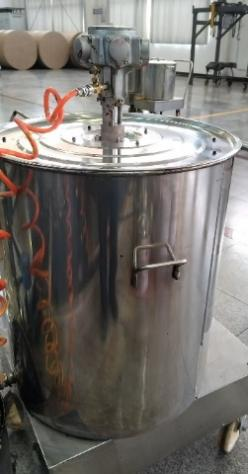
Figure 8 Réservoir d'encre avec agitateur pneumatique
05/ Installation du système de contrôle centralisé
Afin de faciliter le fonctionnement, d'automatiser l'alimentation en encre neuve et la récupération d'encre ancienne, ainsi que d'assurer l'exactitude et la continuité des volumes d'alimentation et de récupération d'encre, nous avons installé un système de contrôle centralisé, acheté un écran tactile de contrôle (Figure 9) et conçu un programme de contrôle (Figure 10) pour obtenir un contrôle intégré de diverses actions.
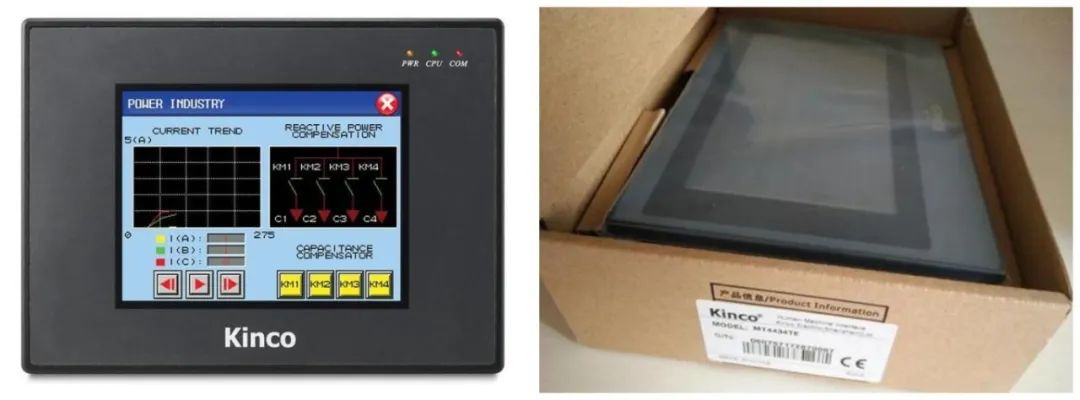
Figure 9 Schéma physique de l'écran tactile
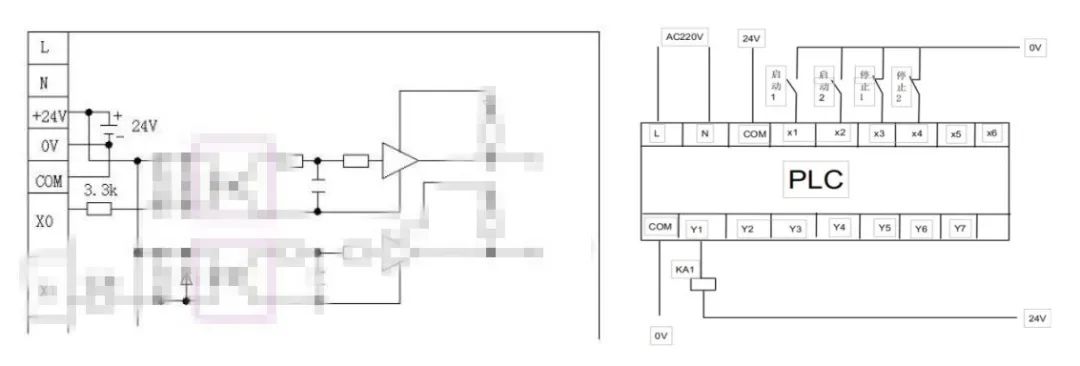 Figure 10 Schéma du circuit de commande du système
Vérification des effets
Une fois les travaux d'installation terminés et une période de tests opérationnels effectuée, il a été constaté qu'à vitesse de fonctionnement normale, le problème de différence de couleur du produit provoqué par un approvisionnement intermittent en encre était efficacement contrôlé. De plus, étant donné que le système d'alimentation cyclique automatique en encre a complètement remplacé les opérations manuelles de remplacement de l'encre, les temps d'arrêt ont été réduits, l'utilisation de l'équipement a été améliorée et les risques de sécurité causés par les brûlures chimiques de l'encre ont été éliminés.