


Comment résoudre le problème des bulles d'air dans les produits adhésifs? Un résumé complet de l'expérience d'un maître de liaison de colle!
Avec le développement continu de la technologie d'impression, la liaison adhésive sans fil occupe une position importante dans les manuels, les aides pédagogiques et la liaison des livres en raison de son efficacité de liaison élevée et de son faible coût. Cependant, le problème des bulles d'air à l'arrière des produits liés à l'adhésif a toujours tourmenté diverses sociétés d'impression. Ce problème réduit non seulement la fermeté et la vie de service des livres, mais affecte également sérieusement la qualité de l'apparence des livres, conduisant à des plaintes et des rendements des clients, entraînant des pertes économiques à l'entreprise.
L'auteur a de nombreuses années d'expérience dans le fonctionnement des lignes de liaison de liaison adhésive. Grâce à l'apprentissage continu et dans l'analyse de profondeur - de l'ensemble du processus de liaison adhésive, l'auteur explorera les causes des bulles d'air sous plusieurs perspectives telles que l'équipement, le processus, les matériaux et le fonctionnement, combinés avec des cas de production réels et proposer des suggestions pour optimiser le processus de liaison adhésif. L'objectif est de fournir des solutions pratiques et réalisables pour l'industrie de l'impression et d'améliorer la qualité globale des produits de liaison adhésif.
La manifestation des bulles d'air dans les produits adhésifs
Les bulles d'air dans les produits adhésives apparaissent principalement comme des petits trous ou bulles en forme de nid d'abeilles en haut et en bas du livre, et il y a une sensation de degrés inégale en appuyant sur le dos du livre avec force. Les manifestations spécifiques sont les suivantes:
01 / Distribution inégale de l'adhésif à fusion chaude
Comme le montre la figure 1, dans la couche adhésive durcie, il y a des vides évidents formés par des bulles, ou des taches vierges dans certaines zones qui sont complètement découvertes par un adhésif à fusion chaude. Les bulles provoquent une zone de liaison insuffisante dans la zone, et la partie creuse perd complètement sa force de liaison. En ouvrant le livre du milieu du dos, on peut voir qu'il n'y a pas de revêtement adhésif à la fonte à chaud ou que l'adhésif à la fonte chaude n'est pas solide dans certaines zones du dos, et il y a des vides.
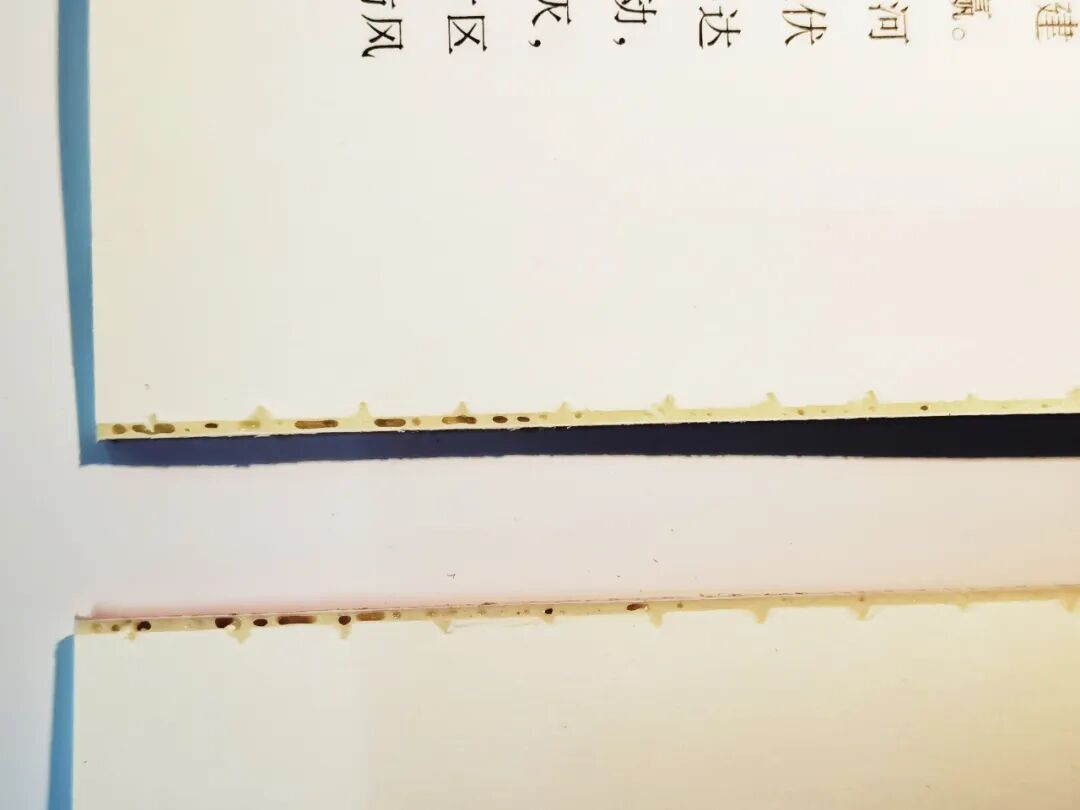 Figure 1: L'adhésif à l'arrière du livre est mince et a des vides
02 / épaisseur de couche adhésive incohérente
Ce problème rend la surface du livre inégale (ondulée), se manifeste comme des ondulations irrégulières, des renflements ou des dépressions sur la surface durcie du livre, n'est plus dans un état lisse et uniforme (comme le montre la figure 2), et il peut également y avoir des différences significatives dans l'épaisseur de la couche adhésive en haut du livre (comme indiqué dans la figure 3).
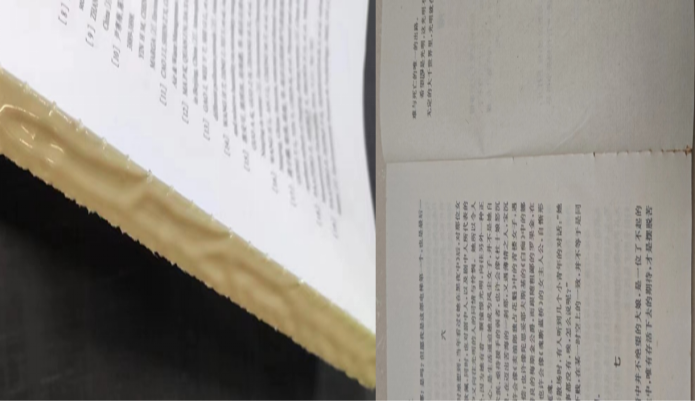
Figure 2: La surface du dos est inégale et inégale
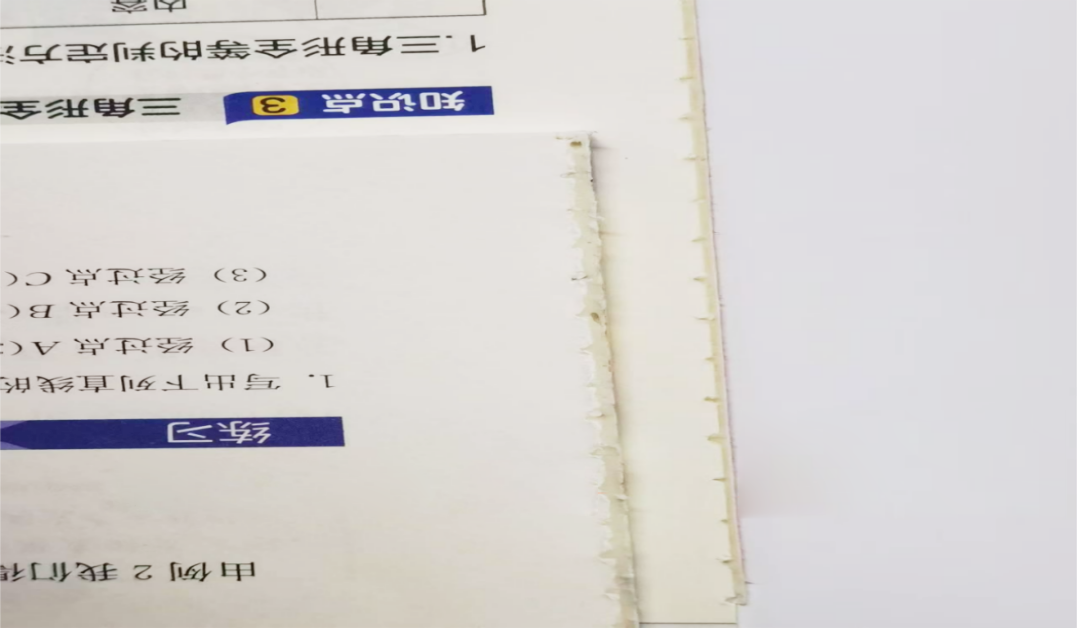 Il y a une différence significative dans l'épaisseur de la couche adhésive entre le haut et le bas de la figure 3
L'impact des bulles d'air sur la qualité des produits liés à l'adhésif
01 / affecte l'apparence du produit
L'une consiste à provoquer l'inégalité globale ou la dépression partielle du livre, qui affecte la planéité et la beauté globale du livre. Le second est les bulles d'air dans le ciel et les pieds, qui affectent les sens de lecture des clients ou des lecteurs.
02 / La cavitation sévère affecte la fermeté
Des bulles d'air sévères forment de la colle vide, ce qui rend les pages faciles à séparer, manquant de fermeté et ne répondant pas à répondre aux normes de test de traction. Dans les cas graves, il peut provoquer des accidents de qualité graves tels que la rupture du dos et les pages lâches.
03 / provoquer des retours et des plaintes de clients
Des bulles de plus de 1 mm en haut et en bas du produit peuvent entraîner des rendements des clients, des plaintes ou même des pénalités, ce qui peut affecter la réputation de l'entreprise. Si les bulles d'air sont particulièrement graves, le produit sera jugé non qualifié dans l'inspection de la qualité, ce qui aura un impact sérieux sur la réputation de l'entreprise.
Analyse des causes des bulles d'air dans les produits adhésifs
01 / Ajustement inapproprié du mécanisme de collage
(1) Un contrôle inapproprié de la température adhésive: une température adhésive excessive ou insuffisante peut affecter directement la fluidité et la viscosité de l'adhésif à la fusion chaude, entraînant un revêtement inégal et affectant la qualité du revêtement du noyau du livre. La différence dans le nombre de feuilles imprimées peut également affecter le temps de durcissement et de refroidissement de l'adhésif à la fonte à chaud, il est donc nécessaire d'ajuster la température adhésive en fonction des changements de température saisonnière et environnementale.
(2) Position de hauteur inappropriée de la roue de colle: Si la roue de colle est trop élevée ou trop faible, elle entraînera une distribution inégale de l'adhésif à fusion chaude, entraînant de la colle vide et affectant la résistance de liaison du livre.
(3) Épaisseur inappropriée et viscosité de l'adhésif à la fusion chaude: L'épaisseur du revêtement doit être ajustée en fonction de l'épaisseur du livre, généralement contrôlée dans la plage de 1,0 ± 0,2 mm (ajustée en fonction de l'épaisseur du noyau du livre, comme le montre la figure 4 où l'épaisseur de la couche adhésive est trop mince). La viscosité inappropriée de l'adhésif à fusion chaude peut également affecter l'uniformité et l'adhésion du revêtement.
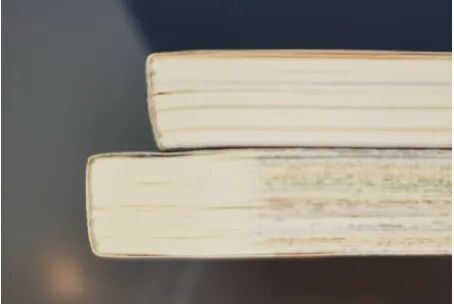
Figure 4: L'épaisseur de la couche adhésive est trop mince
(4) Si la roue de colle se casse à la mauvaise position, elle provoquera un manque de colle à l'arrière du livre (comme le montre la figure 5).
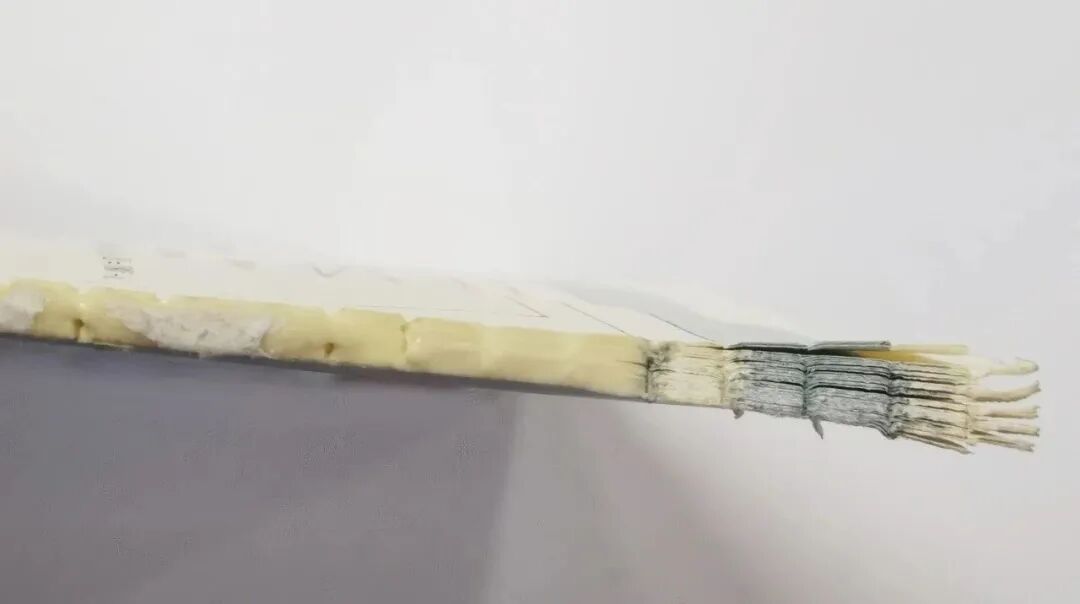 La position du caoutchouc cassé sur la roue en caoutchouc de la figure 5 est inexacte, et il n'y a pas de liquide adhésif au pied
02 / Réglage inapproprié du frappeur de fraisage
(1) La lame de retour en arrière est sévèrement usée, et si la surface du livre après le fraisage n'est pas broyée, inégale ou a des fragments broyés, il affectera la qualité du revêtement adhésif (comme le montre la figure 6).
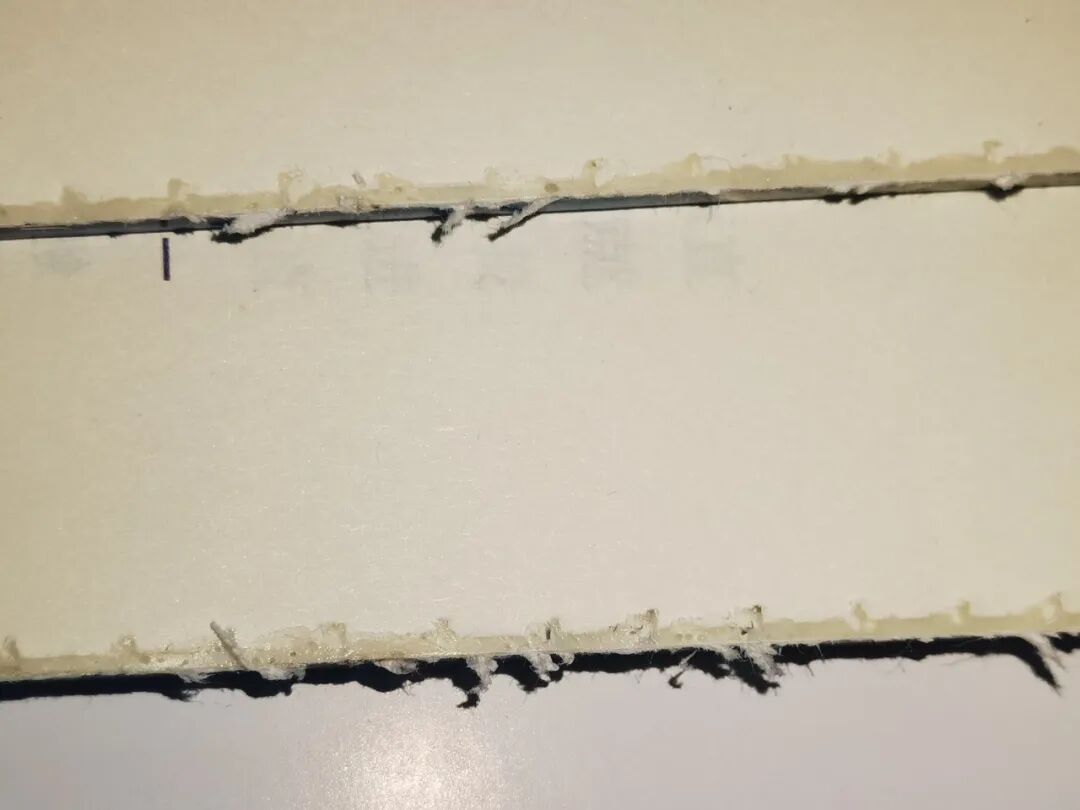 Figure 6: La surface du dos du livre n'est pas broyée
(2) L'écart entre la lame arrière de fraisage et la plaque de pression est trop grand, ce qui peut entraîner la fin du bloc de livre et entraîner un broyage inégal.
(3) Ajustement inapproprié de la distance verticale par rapport au plan horizontal de la lame de retour à la serrette du livre: si la distance est trop grande, la partie exposée de la liaison manquera d'une certaine pression de tension, ce qui entraînera un relâchement entre les feuilles de papier, augmentera la profondeur de la pénétration de l'adhésif à chaud et augmentera l'épaisseur du livre. Cela fera que l'épaisseur de la liaison soit plus élevée que celle de l'incision, entraînant des défauts tels que des bulles d'air, des plis et des rides d'arc sur le dos, et ce qui rend également difficile la coupe du produit fini; Si la distance est trop petite, elle affectera la profondeur de pénétration de l'adhésif à la fusion chaude et affectera la résistance à la liaison.
03 / ajustement insuffisant du mécanisme de formation de palettisation
(1) Hauteur ou équilibre inapproprié du mécanisme de palettisation: si toutes les bulles apparaissent à l'arrière du livre, la hauteur du mécanisme de palettisation doit être ajustée; S'il y a des bulles d'air en haut ou en bas du sol, un niveau doit être utilisé pour ajuster l'équilibre du support.
(2) Lorsque le temps d'action de serrage du mécanisme de formation de palettisation ne correspond pas: "en haut d'abord, puis serrer", "serrer d'abord, puis en haut" ou "serrage simultanément", il peut également provoquer des bulles d'air. À l'heure actuelle, il est nécessaire d'ajuster le temps d'action de serrage de la palettisation.
04 / Sélection et pliage du papier incorrect
(1) Papier léger: le papier léger est plus doux que le papier laminé ordinaire, et les pages ne sont pas entièrement aplaties, formant des poches d'air qui peuvent facilement provoquer des bulles d'air à l'arrière du livre.
(2) La différence de poids du papier entre le couvercle et le texte principal: en utilisant du papier avec un poids de 200 g / m2 ou plus pour le couvercle tout en utilisant du papier avec un poids de 65 g / m2 ou moins pour le texte principal peut faire glisser la couverture du contenu après avoir été réglé, ce qui a entraîné des bulles d'air à l'arrière du livre.
(3) Pliage et empilement inappropriés: un pliage ou un empilement incorrect peut provoquer des plis ou des surfaces inégales sur la couverture du livre (en particulier les dos de livres recourbés), ce qui peut entraîner une adhésion inégale de la formation d'adhésif et de vide à la fonte à chaud.
05 / Réglage des emplacements incorrects
(1) L'espacement et la profondeur des rainures ne répondent pas aux exigences standard, ce qui peut entraîner un remplissage insuffisant de l'adhésif à l'arrière du livre, entraînant des bulles d'air à l'arrière du livre.
(2) Le couteau à fente est gravement usé et la profondeur de la fente sur la surface arrière du livre varie. L'adhésif à fusion à chaud n'est pas facile à remplir, ce qui affectera la qualité du revêtement adhésif (comme le montre la figure 7).
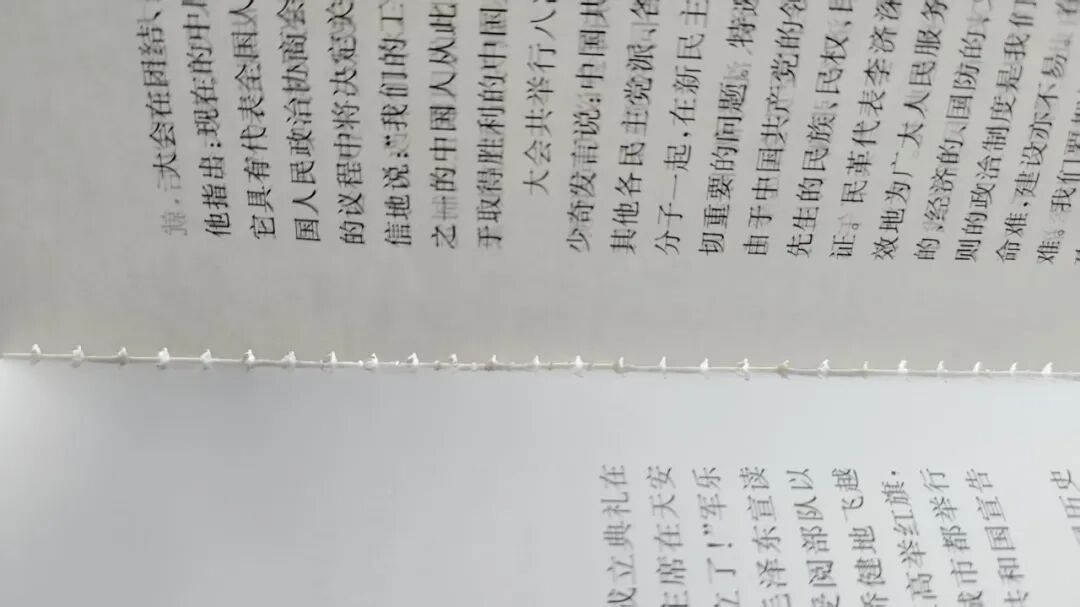
Figure 7: Le couteau à fentes est gravement usé, et la profondeur de la fente à l'arrière du livre varie
(3) L'angle entre le couteau à fente et le dos du livre est incorrect, ce qui peut entraîner des restes de papier et des poils en papier pour bloquer la fente après l'esclavage, ce qui rend impossible l'adhésif à fonte chaude pour pénétrer dans la fente, ce qui a entraîné une colle insuffisante et inégale sur le livre du livre, conduisant à des bulles d'air sur le dos du livre.
06 / Réglage incohérent de la force de serrage des clips de livre
Lorsque la force de serrage de chaque clip de livre dans la machine de liaison de colle est incohérente, le noyau du livre peut être facilement traîné par la plaque de pression à travers la station de retour dans le clip de livre avec trop peu de pression, ce qui rend le retour inégal (incliné). Après avoir traversé la rainure, la profondeur de la rainure à l'avant et à l'arrière du noyau du livre sera incohérente, et la force de soutien sera également déséquilibrée, entraînant des bulles d'air à l'arrière du livre.
07 / Utilisation incorrecte de l'adhésif à fusion chaude
(1) Ne pas sélectionner le type correct d'adhésif à fusion chaude en fonction du type de papier: Différents types de papier doivent utiliser le type correspondant d'adhésif à fusion à chaud, comme le papier cuivre, qui doit utiliser l'adhésif en cuivre. Mélanger différents types d'adhésif à fusion chaude n'est pas autorisé (le pot de colle doit être nettoyé en profondeur lors de la modification de l'adhésif), sinon il provoquera un adhésif inégal à l'arrière du livre, ce qui entraîne des bulles.
(2) La vitesse de la machine ne correspond pas à l'adhésif de la fusion chaude: le temps de durcissement de l'adhésif de vitesse élevé - est de 3 - 5 secondes et le temps d'ouverture est de 5 à 7 secondes; Le temps de durcissement de l'adhésif à basse vitesse est de 8 à 13 secondes et le temps d'ouverture est de 9 à 15 secondes. Une mauvaise sélection d'adhésif à fusion chaude, de temps de durcissement et de temps de durcissement trop rapide ou trop lent, peut également affecter la qualité de l'adhésif et provoquer des bulles d'air.
(3) Qualité instable de l'adhésif à la fusion chaude: Certains adhésifs à fusion chaude ont une mauvaise qualité et des impuretés élevées, ce qui peut provoquer des impuretés à adhérer à la tige de chauffage du pot de colle ou bloquer le tuyau et la roue en caoutchouc, entraînant un collage inégal et la génération de bulles d'air.
Solution pour les bulles d'air dans les produits adhésifs
01 / Optimisation et ajustement des normes de mécanisme adhésif
(1) Ajustez la température de colle: ajustez la température de colle selon la température ambiante pour garantir que la différence de température est contrôlée à ± 5 degrés. Par exemple, la température de colle peut être fixée à 160 degrés en été et est passée à 170 degrés en hiver.
(2) Réglez la position de hauteur de la roue en caoutchouc: vérifiez et réglez la hauteur de la roue caoutchouc supérieure et la roue en caoutchouc uniforme pour garantir que la pression de la roue en caoutchouc est uniforme et appropriée, évitant d'être trop élevée ou trop bas.
Suggestion pour 1 # pot de colle inférieure: La distance entre la 1ère roue de colle et le noyau du livre est de 0,50-0,80 mm; La distance entre la 2ème roue de colle et le noyau du livre est de 0,80-1,00 mm; et la distance entre la roue de colle uniforme et le noyau du livre est de 0,85-0,90 mm.
Suggestion pour 2 # Pot de colle inférieure: La distance entre la 1ère roue de colle et le noyau du livre est de 0,80-1,00 mm; La distance entre la 2ème roue de colle et le noyau du livre est de 1,80-2,00 mm; et la distance entre la roue de colle uniforme et le noyau du livre est d'environ 2,00 mm
(3) Optimiser l'épaisseur et la viscosité de l'adhésif à fusion chaude: ajustez l'épaisseur du revêtement en fonction de l'épaisseur du livre, choisissez un adhésif à fusion à chaud de qualité stable et ajustez la position de la rupture de la roue de colle. L'épaisseur du livre, l'épaisseur de la couche adhésive et la référence pour les instructions sont les suivantes: Si l'épaisseur du livre est inférieure à 10 mm, l'épaisseur de la couche adhésive recommandée est de 0,6-1,0 mm. Les livres minces doivent éviter de durcir la colonne vertébrale en raison d'une épaisseur excessive de la couche d'adhésif; L'épaisseur du livre est de 10 à 30 mm et l'épaisseur de la couche adhésive recommandée est de 1,0 à 1,5 mm. Pour les livres d'épaisseur moyenne, il est nécessaire de considérer à la fois la perméabilité et la force de l'adhésif à la fusion chaude; Si l'épaisseur du livre est supérieure à 30 mm, il est recommandé d'utiliser une épaisseur de couche de colle de 1,5-2,0 mm. Pour les livres épais, il est nécessaire d'augmenter la quantité de colle pour remplir la rainure du livre, et aussi pour coopérer avec le processus de traction de rainure (profondeur de rainure supérieure ou égale à 1,5 mm).
02 / Amélioration du processus de retour en arrière
(1) Inspectez régulièrement la lame de retour en arrière: la norme d'inspection est que l'apparence est exempte de défauts, le bord de la lame n'est pas passivé et que l'effet de fraisage (back de dos, la rugosité) et les paramètres de processus (cohérence en profondeur) sont vérifiés de manière complets. Si nécessaire, la lame peut être broyée ou remplacée (comme le montre la figure 8).
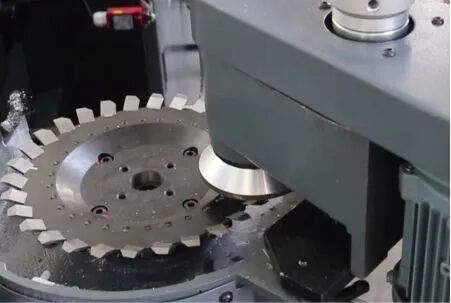
Figure 8 Inspection régulière du front de la lame arrière
(2) Réglez l'écart entre le coupe-dos de brouillage et la plaque de pression: ajustez l'espace entre les coupeurs avant et arrière et la lame arrière de brouillage à 0,1-0,3 mm (basé sur la mesure réelle avec une jauge de feeper), avec un maximum de 0,3 mm, pour s'assurer que le dos moulu est plat (comme illustré à la figure 9).
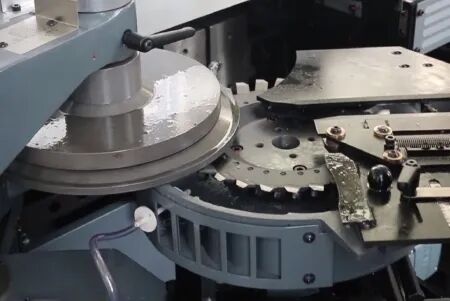
Figure 9 Réglage de l'espace entre le coupe-arrière du fraitement et la plaque de pression
(3) Corrigez la distance verticale du plan horizontal de la coupe-front arrière au bord inférieur du clip de livre: corrigez correctement la partie exposée du clip de livre à la liaison du core du livre, généralement recommandée à 10 mm. La partie exposée de la liaison=Montant de fraisage +10 mm. Si la partie exposée de la liaison est de 13 mm, le montant du broyage est de 3 mm.
(4) Profondeur de fraisage: Généralement, l'épaisseur du papier est de 1,5 à 3,0 mm (le papier 80 g / m2 est d'environ 2,0 à 2,5 mm d'épaisseur). Prenez les noyaux du livre de déchets pour le broyage d'essai et vérifiez si la profondeur de fraisage est uniforme (la différence de profondeur inférieure ou égale à 0,1 mm est qualifiée).
03 / Réglage du mécanisme de formation de palettisation
(1) Ajustez la hauteur du mécanisme de formation de palettisation: ajustez la hauteur du mécanisme de formation de palettisation en fonction de la quantité d'extension de diapositive de livre. Prenant l'exemple du modèle de précision Cambridge 12000, le noyau du livre arrière moulu est arrêté à zéro position au-dessus de la table d'emballage. À l'heure actuelle, la table d'emballage est au point le plus élevé, et la distance de la surface de travail de l'insert de rail de guidage vers la plaque de tension basse - de la table d'emballage est de 138,5 mm, avec une erreur de 0,1 mm. À l'heure actuelle, la hauteur du mécanisme de moulage de support est tout aussi solide que le livre après avoir collé.
(2) Ajustez l'équilibre du mécanisme de formation de palettisation: ajustez l'équilibre de la palettisation en fonction de la position des bulles d'air en haut et en bas du livre, en garantissant une formation uniforme du livre en arrière avec une erreur avant à dos de 0,1 mm (comme le montre la figure 10).
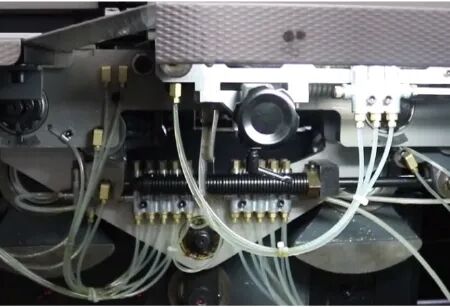
Figure 10 Ajustement de l'équilibre du mécanisme de formation de palettisation
04 / Mesures du processus d'optimisation du papier
(1) Mesures d'optimisation pour le papier léger: il est nécessaire de compacter et de regrouper du papier léger avant de se lier, et de le laisser pendant plus de 8 heures; Choisissez l'adhésif à fusion chaude appropriée; Ajustez la vitesse, la pression et les autres paramètres de la machine de liaison adhésive de manière appropriée pour s'assurer que l'adhésif à fonte à chaud est réparti uniformément et entièrement pénétré.
(2) Contrôle de la planéité des étiquettes de livre: ajustez le niveau de la plate-forme d'étiquette de livre pour assurer la planéité du frappeur et la profondeur du groove, en veillant à ce que les étiquettes de livre soient soignées, sans rides ni boucles.
(3) Au début de la communication avec la maison d'édition, il est recommandé de minimiser l'utilisation du papier avec une différence de poids significative entre la couverture et le noyau du livre lors de la sélection des matériaux pour la conception. S'il est effectivement nécessaire pendant le processus de conception, il est recommandé d'augmenter l'utilisation des inserts ou des doublures pour faire passer la tension entre les deux.
05 / Ajustement du mécanisme de l'emplacement
(1) Augmenter la profondeur de la rainure à environ 1,2 mm et s'assurer que l'adhésif à la fonte à chaud pénètre complètement dans la rainure.
(2) Contrôler l'espacement des fentes entre 5,0 et 7,0 mm.
(3) Inspectez et remplacez régulièrement le bloc de cisaillement du cutage de rainure de retour et de la rainure à temps.
(4) l'exigence standard pour l'espacement des fentes est de 5,0 à 7,0 mm; L'exigence standard pour la profondeur de l'emplacement est de 1,5 ± 0,5 mm.
06 / Livre Clip Clamping Force Réglage
(1) Déterminer la relation entre l'épaisseur du livre et la force de serrage, en référence aux normes indiquées dans le tableau 1.
Tableau 1 Relation entre l'épaisseur du livre et la force de serrage
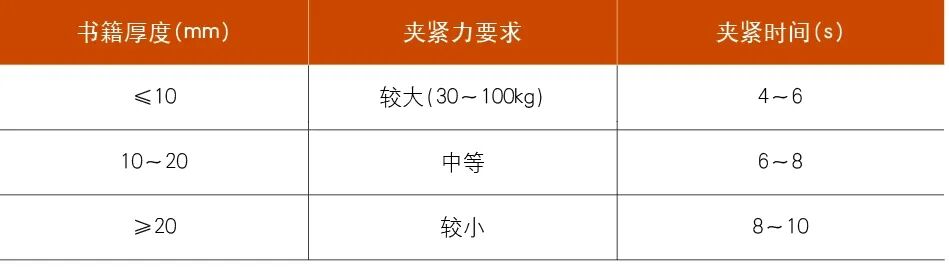
(2) Différents appareils peuvent détecter les données du livre via des capteurs d'épaisseur, et le contrôleur correspond automatiquement au déplacement de la plaque de serrage pour contrôler avec précision l'écart de serrage. Par exemple, lorsqu'une épaisseur de livre de 15 mm est détectée, la plaque de serrage se déplace vers un espace de 15 mm + la quantité de compensation adhésive (environ 0,5 mm). Ou en ajustant la pression de ressort de torsion de chaque clip de livre sur l'hôte, la force de serrage de chaque clip de livre peut être rendue cohérente.
(3) Si le retrait du noyau du livre après le serrage est inférieur ou égal à 2,5 mm, il est qualifié. L'arrière du livre est inspecté au hasard pour des défauts tels que des rides, des bulles, des racines de colle exposées et de la colle débordante.
La solution au problème des bulles d'air dans les produits adhésives doit commencer à partir de plusieurs aspects tels que l'équipement, le processus, les matériaux et le fonctionnement. Grâce à l'analyse systématique et à l'optimisation, la stabilité de la qualité du produit adhésive peut être efficacement améliorée. La solution décrite dans cet article a été validée dans la production réelle, visant à fournir des idées aux pairs pour résoudre les problèmes de processus de liaison sans fil, et a une valeur de référence pour les leaders de la machine de liaison et les techniciens de qualité.