


Déséquilibre des encres d’imprimerie et taux de défauts croissants
Lorsque notre entreprise utilise la presse Heidelberg CD102 pour l'impression en quadri-couleurs, nous avons constaté des anomalies significatives dans la plaque magenta à 50 % et 75 % de demi-teintes dans la zone de texte (Figure 1). Les principaux problèmes étaient des points inégalement agrandis, des images et du texte flous, des variations de couleurs notables lors de l'impression et une augmentation significative de la consommation d'eau de la machine. Ces problèmes provoquaient une décoloration évidente, une diminution de la saturation, une perte de gradation des tons moyens dans les documents imprimés et une augmentation notable du taux de rebut.
Cause de la faute
Le personnel a d'abord vérifié le cylindre d'impression et les pinces d'alimentation et a confirmé que la lubrification était normale et que les tampons des pinces étaient propres et exempts de débris. Cependant, lors de l’inspection de la pression du rouleau encreur du cylindre porte-blanchet, une pression instable a été constatée. Après une inspection systématique, la cause première du défaut a été déterminée comme suit : le roulement du rouleau encreur côté fonctionnement de 80 mm de diamètre s'est grippé en raison d'un manque de lubrification, provoquant le blocage du roulement. Pendant le fonctionnement de la machine, le manchon de roulement tournait de manière synchrone avec le rouleau encreur, ce qui entraînait une usure importante de la cuvette de roulement (Figure 2). L'ampleur de l'usure dépassait la plage standard, entraînant une usure profonde de la surface de contact du siège de roulement.
Lorsque la machine tourne au ralenti, le rouleau encreur de 80 mm de diamètre peut se déplacer de manière relativement fluide dans la cuvette de roulement. Cependant, lors d'une impression sous pression, le rouleau encreur entre d'abord en contact unilatéral avec le rouleau de distribution d'encre, et une fois la pression appliquée, il entre en contact simultanément avec le rouleau de distribution d'encre et la plaque d'impression. Chaque rotation de la machine provoque une oscillation irrégulière du rouleau encreur dans la cuvette de roulement usée lorsqu'il entre en contact avec la plaque d'impression. Cela endommage d'abord les points d'impression, ce qui entraîne le problème de points flous et déformés observé sur la figure 1. De plus, l'oscillation du rouleau encreur lorsqu'il est en contact avec la plaque d'impression provoque également des changements irréguliers de la pression entre le rouleau encreur et le rouleau de distribution d'encre ainsi qu'entre le rouleau encreur et la plaque d'impression, ce qui peut ensuite conduire à des traînées d'encre pendant l'impression et provoquer un déséquilibre de l'eau et de l'encre.
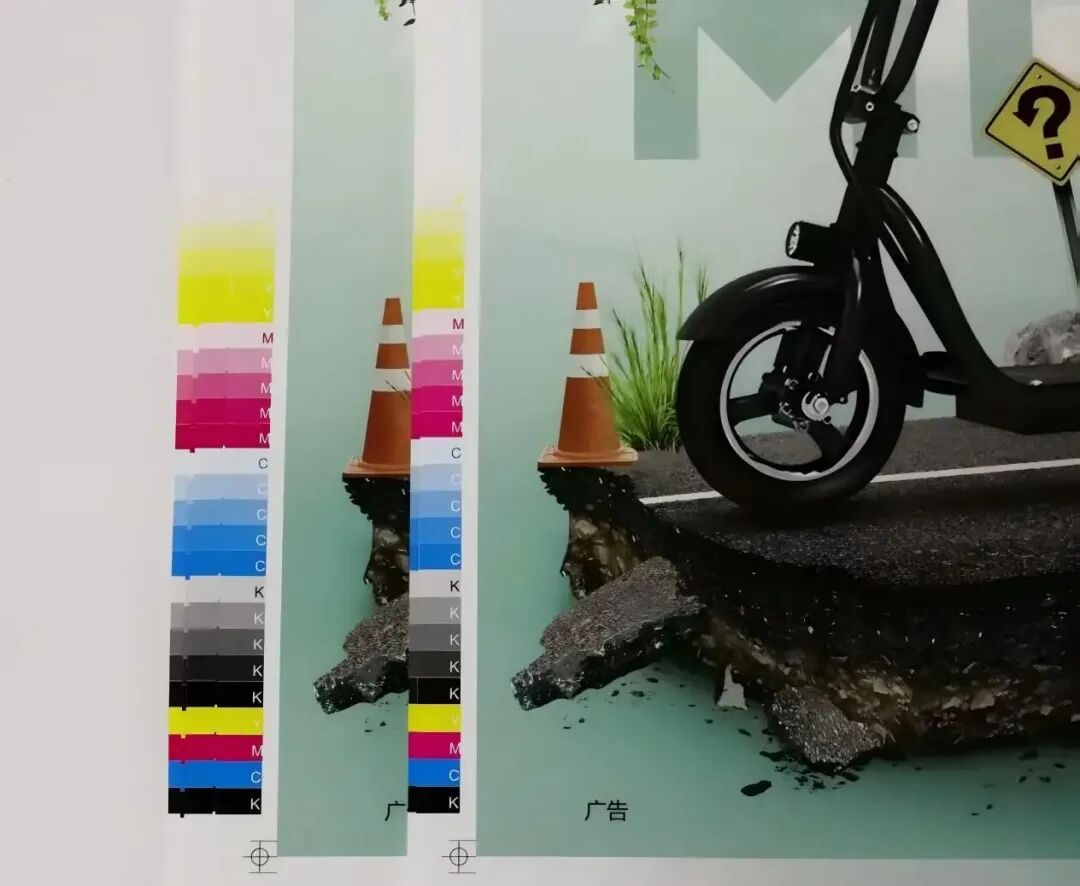
Figure 1 Timbre problématique (à gauche) et timbre ajusté (à droite)
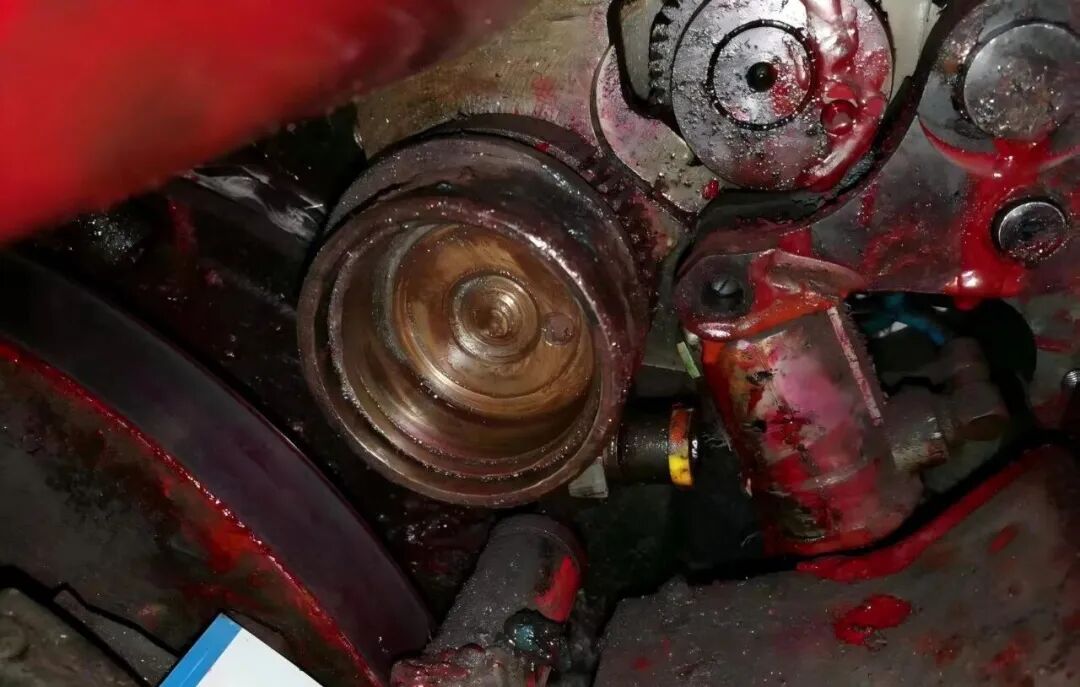 Figure 2 État d'usure du bol du rouleau Anilox
Processus de maintenance standardisé
Étant donné que le rouleau de forme repose principalement sur le rouleau d'encrage pour son mouvement et n'effectue qu'une légère décélération rythmique lorsqu'il est en contact avec la plaque d'impression, il est crucial de suivre strictement la norme illustrée à la figure 3 lors du réglage de la pression d'impression. Le rapport de pression entre le rouleau de forme et le rouleau de fontaine doit être supérieur de 1 mm à la pression exercée sur la plaque d'impression. Si la pression entre le rouleau de forme et la plaque d'impression dépasse celle entre le rouleau de forme et le rouleau distributeur, le rouleau de forme ralentira de manière irrégulière, provoquant un transfert d'encre irrégulier, des problèmes excessifs d'eau et d'encre et, finalement, une couleur d'encre instable.
Dans la production réelle, lorsque le personnel vérifie la pression du rouleau de forme lors des inspections quotidiennes, il ne prête généralement attention qu'à la pression entre le rouleau de forme et la plaque d'impression, négligeant la pression entre le rouleau de forme et le rouleau distributeur. Voici le processus de maintenance standardisé :
(1) Arrêt et nettoyage : débranchez l'alimentation et affichez une étiquette de verrouillage, puis retirez soigneusement le film d'encre sur la surface du rouleau et tout débris métallique à l'intérieur du boîtier de roulement à l'aide d'un agent de nettoyage dédié.
(2) Remplacement des composants : remplacez l'ensemble de roulements d'origine du fabricant (y compris le bol de roulement, les billes et la cage). Avant l'installation, effectuez un nettoyage par ultrasons et un soufflage d'azote pour garantir un assemblage-sans contamination.
(3) Étalonnage de la pression : utilisez un film de test de pression Heidelberg pour l'étalonnage (comme indiqué sur la figure 3).
(4) Définir les normes de pression : la largeur de la marque d'encre entre le rouleau de forme et le rouleau de fontaine doit être de 4 ± 1 mm ; la largeur de contact avec la plaque d'impression doit être réglée entre 4 et 1 mm.
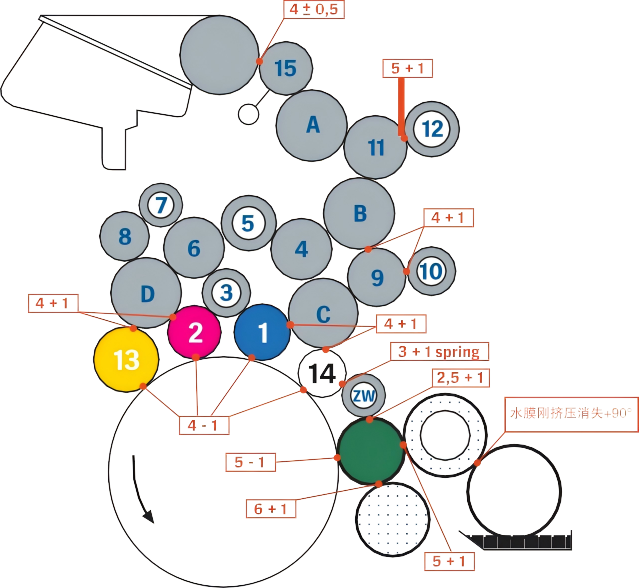
Figure 3 Norme de réglage de la pression d'impression
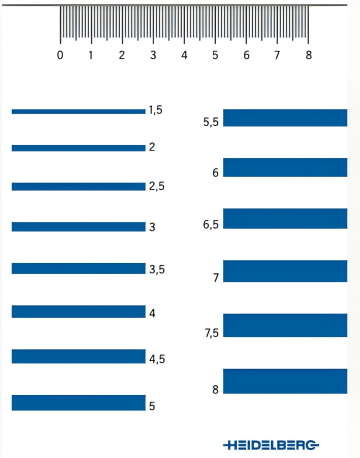 Figure 4 Film de test de résistance d'Heidelberg
Effet d'entretien
Après une maintenance standardisée, la qualité des équipements et des produits imprimés a été considérablement améliorée et tous les indicateurs sont revenus dans la fourchette normale :
(1) La valeur d'augmentation de sortie de 50 % de la version magenta fluctue de 22 % à 45 % avant maintenance à environ 18 % (conformément aux exigences d'une augmentation de sortie de 17 ± 3 %).
(2) La douceur du dégradé du niveau de dégradé d'une densité de points de 75 % est augmentée de 40 % et il n'y a pas de décoloration évidente pendant le processus d'impression.
(3) La surveillance des données de production continue pendant 8 heures montre que la consommation d'eau d'impression (après réparation de l'unité défectueuse) est réduite de 20 % et que le taux de rebut est réduit de 22 % à 0,2 %.
(4) La surveillance de la stabilité de l'équipement a révélé que pendant 72 heures de fonctionnement continu, la caméra thermique infrarouge a montré que la température du roulement à rouleaux à plaques était stable dans la plage normale de 40 ± 2 degrés et qu'il n'y avait aucun pic anormal dans l'analyse du spectre de vibration.
Analyse du problème
01/ Défauts dans les mécanismes de maintenance
L'une des principales causes de cette défaillance est qu'il existe des défauts évidents dans le mécanisme de maintenance de l'équipement et que les opérations concernées violent les exigences du manuel de maintenance de l'équipement, qui stipule que le rouleau encreur doit être démonté tous les mois, l'état des roulements doit être vérifié, de l'huile lubrifiante ajoutée et la pression du rouleau encreur doit être ajustée de manière standardisée. De plus, lors de la maintenance précédente, des jauges d'épaisseur ordinaires ont été utilisées par erreur à la place du film spécial de détection de la largeur des traces d'encre de Heidelberg, ce qui a entraîné un écart de réglage de l'écart de 2,2 mm, et la pression du rouleau encreur a été réglée par erreur à 6,2 mm (55 % dépassant la valeur standard), entraînant une surcharge des roulements.
Lorsque l'indentation normale du rouleau en caoutchouc est de 4 mm, la pression est de 18 N ; Lorsque l'indentation atteint 6 mm, la pression augmente à 63,5 N, et lorsque l'indentation atteint 8 mm, la pression atteint 149 N. Plus l'indentation est grande, plus l'usure de l'équipement est rapide, plus la consommation d'encre et de liquide de mouillage est élevée, et l'augmentation correspondante de la consommation électrique. Dans le même temps, une pression excessive entraînera une accumulation évidente de chaleur sur le rouleau en caoutchouc, une température plus élevée et une large indentation, ce qui augmentera la pression réelle dans le processus d'impression de manière non linéaire, accélérant ainsi le durcissement du rouleau en caoutchouc. Bien que la dureté du rouleau en caoutchouc puisse améliorer la résistance à la corrosion dans une certaine mesure, elle réduira considérablement la capacité de transfert d'eau et d'encre, augmentera la perte d'encre de l'équipement d'impression et l'usure des graphiques de la plaque d'impression. Par conséquent, sans affecter la qualité d'impression, la pression du rouleau en caoutchouc doit être réduite autant que possible et la valeur minimale spécifiée par le fabricant doit être maintenue comme optimale.
02/ Faire un bon travail d'entretien des rouleaux en caoutchouc
L'entretien quotidien des rouleaux en caoutchouc doit former un processus standardisé et la pression de la plaque doit être vérifiée lors de la remise quotidienne ; Lors de la maintenance hebdomadaire, il est nécessaire de se concentrer sur la vérification de la pression du rouleau à plaque et du rouleau encreur, et de faire un bon travail d'entretien du rouleau encreur à plaque pour s'assurer qu'il est toujours maintenu dans un état relativement stable pendant la production.
La surface du nouveau rouleau en caoutchouc doit être inégale et légèrement astringente au toucher (Figure 5), afin d'assurer un transfert uniforme du film d'eau et de l'encre. Dans le processus d'utilisation à long terme-, en raison du contact constant avec l'encre, le liquide de mouillage et divers solvants chaque jour, associé à l'influence de l'environnement externe, la dureté du nouveau rouleau en caoutchouc augmentera généralement après une période d'utilisation, ce qui est un état normal. Si le retrait et le durcissement du rouleau en caoutchouc sont légers, les caractéristiques de transfert d'encre peuvent être maintenues en ajustant la pression de manière appropriée.
L'augmentation de la dureté du rouleau en caoutchouc signifie également que la poudre de papier de laine et les substances oxydées contenues dans la solution de mouillage se sont déposées sur la surface du rouleau, formant un film durci. Ce film durci doit être retiré périodiquement (Figure 5) pour éviter qu'il continue à durcir et à se glacer, ce qui peut provoquer une instabilité dans le transfert d'encre et le transfert d'eau. Lorsque la surface durcit, la substance de vitrage sale doit être éliminée avec une pâte anticalcaire lors de l'entretien.
Le choix du produit de nettoyage est le facteur le plus critique pour déterminer la durée de vie du rouleau en caoutchouc. Bien que les détergents hautement volatils éliminent facilement les sédiments durcis sur la surface, ils provoqueront également le rétrécissement des rouleaux en caoutchouc. Une mauvaise utilisation d'agents de nettoyage entraînera également l'expansion, la contraction et la déformation des rouleaux en caoutchouc, affectera la stabilité de la pression entre les rouleaux en caoutchouc et même corrodera les canalisations, les bagues d'étanchéité, la peinture de la machine et même les couvertures en caoutchouc. Par conséquent, il convient de choisir une eau de lavage de voiture semi--à base d'eau-à faible-COV. Après l'entretien, le rouleau en caoutchouc doit retrouver la sensation du nouveau rouleau en caoutchouc pour être considéré comme en place. Il n’existe aucun raccourci vers la maintenance et celle-ci doit être persistante.
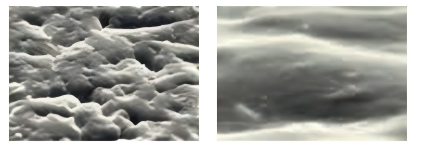
Figure 5 Surface d'un rouleau en caoutchouc neuf (à gauche) et surface du rouleau en caoutchouc après vitrage (à droite)
La clé de la qualité d'impression réside dans l'équilibre entre l'eau et l'encre, et le rouleau à fontaine et le rouleau encreur jouent un rôle crucial dans le maintien de cet équilibre. Dans la production quotidienne, divers problèmes de qualité causés par un mauvais réglage des rouleaux ou par leur usure sont courants. Par conséquent, il est essentiel d'inspecter et de vérifier régulièrement les rouleaux pendant le travail, ainsi que d'entretenir et d'ajuster périodiquement la surface, le diamètre et la pression des rouleaux pour garantir que chaque rouleau est en bon état. L'ajustement des équipements doit être basé sur des données-et standardisé, contribuant ainsi au développement de haute-qualité de l'industrie.