


Estamper parfaitement l'emballage du paquet de cigarettes « Seven Wolves (Bleu) » est délicat, mais cette astuce vous montrera comment le réparer facilement !
Aperçu du projet
La détection de la précision du repérage du marquage à chaud a toujours été un défi majeur dans l'industrie de l'imprimerie. Cela affecte non seulement la vitesse de production, mais gaspille également des matériaux et crée beaucoup de déchets. Ces dernières années, de nombreuses améliorations ont été apportées à la vérification de la précision du repérage lors du premier processus d'impression, mais il existe encore relativement peu de recherches sur la détection de la précision du repérage lors du marquage à chaud. Cet article se concentre sur les défauts tels que la couleur d'arrière-plan visible, causés par un désalignement lors du processus de marquage à chaud. Inspirés par les principes de l'enregistrement, nous proposons une méthode de détection en forme de "T"-efficace et intuitive, et nous l'avons testée sur des machines réelles sur plusieurs lots. Les résultats expérimentaux montrent que cette méthode réduit considérablement les taux de rebuts causés par un mauvais emboutissage, prouvant ainsi son efficacité. Il améliore non seulement l'efficacité du contrôle qualité, mais aide également à surveiller efficacement la précision des machines d'estampage à chaud, offrant ainsi un potentiel important pour une application plus large.
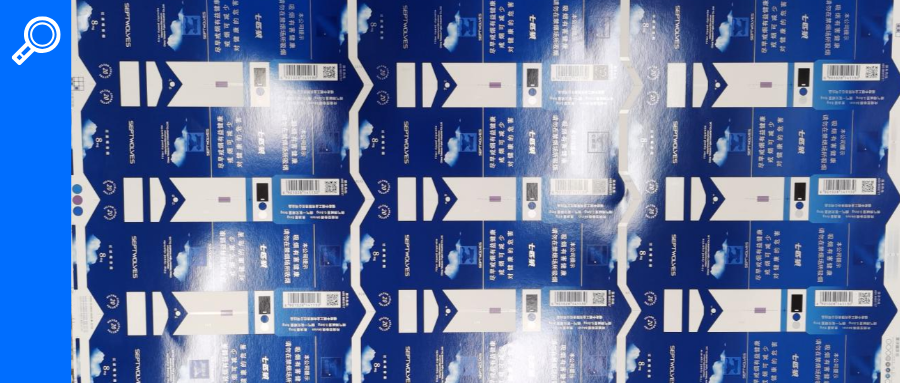
Contexte du projet
Actuellement, les principaux processus de production des emballages de produits de cigarettes (c'est-à-dire les cartouches de cigarettes) comprennent l'impression, le marquage à chaud, la découpe-et l'inspection. Au cours du premier processus d'impression, les tests de précision du repérage utilisent principalement des lignes de rognage comme méthode d'inspection, complétant les limites supérieure, moyenne et inférieure des lignes de rognage. Pendant la production, vous pouvez déterminer si le repérage rebondit en vérifiant la taille de coupe et les modèles d'apparence des lignes. Après la découpe-, le produit peut également être mesuré pour déterminer le faux-rond d'enregistrement en mesurant les changements de distance et d'amplitude au niveau de la morsure du produit après la découpe-. Cependant, le processus de marquage à chaud ne dispose pas de méthodes de détection d'un enregistrement inexact, de sorte que le manque de méthodes dans ce processus peut entraîner certains défauts.
Situation actuelle et analyse du problème
01/ Analyse des causes d'un marquage à chaud et d'un repérage imprécis
(1) La position du motif change pendant la fabrication de la plaque d'estampage à chaud
Les profils de coupe transversale et latéraux sont précis, mais les opérateurs peuvent mal positionner le motif d'estampage en raison de vis desserrées ou d'un échauffement et d'une dilatation lors de l'installation.
(2) Précision anormale de la machine de marquage à chaud
La machine de marquage à chaud comporte 7 rangées de dents, et si l'une des rangées de dents s'use ou change de position, cela peut facilement provoquer des erreurs d'enregistrement. Dans ce cas, les défauts du produit qui n'apparaissent pas dans l'enregistrement présentent une régularité et peuvent être vérifiés par des phénomènes de produit.
(3) Erreur humaine pendant le fonctionnement
Les opérateurs n'ont pas ajusté rapidement les changements de position de l'aiguille dans les jauges de coupe transversale et latérale. Dans cette situation, un enregistrement inexact présente des défauts irréguliers du produit, rendant impossible la détermination précise de la direction et de la position du désalignement dans le processus d'enregistrement. Lors du réglage, la cause principale ne peut pas être identifiée rapidement, ce qui conduit facilement à des produits défectueux et à un gaspillage de matériaux.
02/ Manifestations et conséquences d'un marquage à chaud et d'un enregistrement inexacts
En prenant comme exemple le produit phare de l'entreprise, un marquage à chaud et un enregistrement inexacts des boîtes de bandes « Septwolves (bleu) » peuvent faire apparaître la zone de la marque du loup en « blanc » (comme le montre la figure 1). L'encre colorée n'étant pas imprimée à l'emplacement de la marque du loup, afin de raccourcir le temps de marquage après l'impression, seule une couche de vernis transparent est imprimée à cet endroit. Par conséquent, lorsque le produit entre dans le processus d'estampage après l'impression, il est impossible d'identifier visuellement rapidement si l'estampage et la surimpression sont exacts ; seulement la possibilité de juger si l'exposition blanche apparaît après le marquage. Dans de tels cas, un enregistrement inexact du produit indique un écart important. De plus, lorsque des produits dont l'enregistrement est inexact subissent une inspection après-impression, en raison des limitations de résolution de la caméra, la machine d'inspection ne peut pas détecter et supprimer toute exposition blanche dans cette zone, ce qui entraîne des produits manqués vers les clients, ce qui entraîne des plaintes des clients et l'impact des indicateurs d'évaluation. La figure 2 montre le produit réel et montre les commentaires des clients sur un marquage à chaud et un enregistrement inexacts.
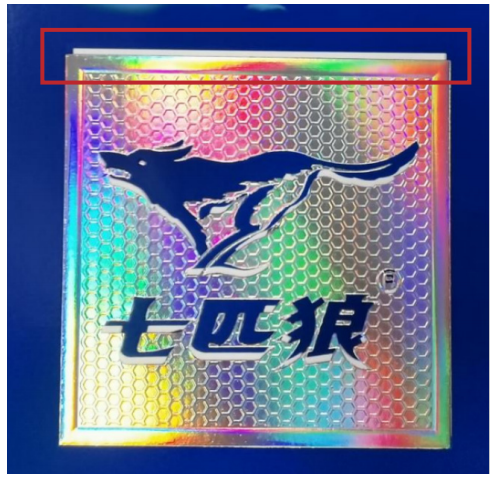
Figure 1 : Échantillon de produit en carton "Seven Wolves (Blue)" "Luo Bai"
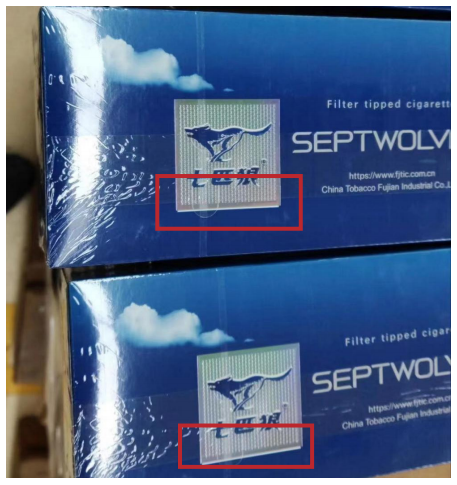
Figure 2 : Photo réelle du produit montrant les commentaires des clients sur un marquage à chaud mal aligné
03/ Analyse de faisabilité
Dans le processus de marquage à chaud, la méthode actuelle pour détecter un désalignement est généralement une inspection visuelle par des humains. Cette approche traditionnelle rend difficile pour les opérateurs d'identifier et de corriger rapidement les problèmes, ce qui entraîne des produits défectueux, voire un gaspillage. Par conséquent, il existe un besoin urgent d’une méthode plus efficace pour détecter rapidement un désalignement lors du marquage à chaud.
Une méthode connue consiste à ajouter davantage de points de marquage à chaud, ce qui consiste à déterminer plusieurs points de marquage à chaud sur une plaque de marquage à chaud et à compenser la dilatation thermique de la plaque avant la production. Cela permet de résoudre le problème de l’expansion des plaques due à la chaleur. Cependant, l'application de cette méthode pour ajouter des marques de repérage peut s'avérer problématique : même une légère extension de ligne peut masquer les marques, ce qui rend difficile pour les opérateurs de remarquer des erreurs mineures. Par conséquent, une méthode non affectée par les changements de température et facile à interpréter est nécessaire pour résoudre les problèmes de désalignement.
En empruntant aux principes de repérage de l'impression, où différentes plaques de couleurs se chevauchent avec précision, des marques de repérage (comme les formes "+" ou "T") peuvent être ajoutées pendant l'impression, et des plaques en relief de formes correspondantes peuvent être ajoutées lors du marquage à chaud. Lors du marquage à chaud, l'alignement de ces marques dans les directions horizontale et verticale permet aux opérateurs de vérifier directement si le gaufrage « T » du produit s'aligne avec les marques d'enregistrement imprimées pour déterminer la précision. Cette méthode ne nécessite pas de déterminer si les marques d'enregistrement en aluminium galvanisé sont affectées par la température, ce qui réduit les erreurs. Comme chacun le sait, même lorsque le repérage d'impression présente de légers écarts, les formes « + » et « T » sont intuitives et ont été largement utilisées en production. Par conséquent, les modules de plaques surélevées en forme de « T » existants peuvent être directement utilisés pour les expériences de modélisation dans ce projet.
Conception d'expériences
Ce projet utilisera le produit principal de l'entreprise, le paquet de cigarettes « Seven Wolves (Blue) », à des fins d'essais.
01/ Ligne d'inscription pour marquage à chaud
Si les lignes de repérage multicolores-d'origine sont utilisées pour le marquage à chaud, une chaleur excessive peut entraîner une expansion significative de plusieurs lignes, augmentant ainsi les erreurs de repérage. Par conséquent, une nouvelle ligne d’enregistrement doit être définie comme marque d’enregistrement de marquage à chaud. Le bleu profond est l'un des jeux de couleurs du premier processus d'impression du pack "Seven Wolves (Blue)" et sert de couleur de référence pour le marquage à chaud. Pour éviter un désalignement par rapport aux autres couleurs affectant le marquage, un bleu profond est choisi comme couleur de la marque d'enregistrement du marquage à chaud.
02/ Position et nombre de plaques en "T"
Comme analysé précédemment, l'expérience utilisera des marques d'enregistrement en forme de « T » et des plaques d'estampage à chaud pour plus de clarté et de commodité.
Le principe habituel de sélection des positions des lignes de marquage est de choisir des zones sans graphisme, plus sensibles aux décalages de position. Pendant le transport du papier, les zones centrales présentent une déviation latérale minime, de sorte que les deux côtés de la feuille sans graphiques sont idéaux. Le premier produit semi-fini imprimé du pack "Seven Wolves (Blue)" contient 18 cases, correspondant à 18 pièces sur la plaque de marquage à chaud. En théorie, 18 marques d'immatriculation et plaques en forme de "T" devraient être posées. Cependant, seules les zones latérales non-graphiques peuvent contenir les marques d'enregistrement "T". Pour réduire les coûts sans affecter la détection, l'expérience utilisera deux marques d'enregistrement imprimées en forme de « + » et deux plaques de marquage à chaud en forme de « T », comme le montre la figure 3. La figure 4 montre une vue agrandie-de la forme imprimée en « T ».
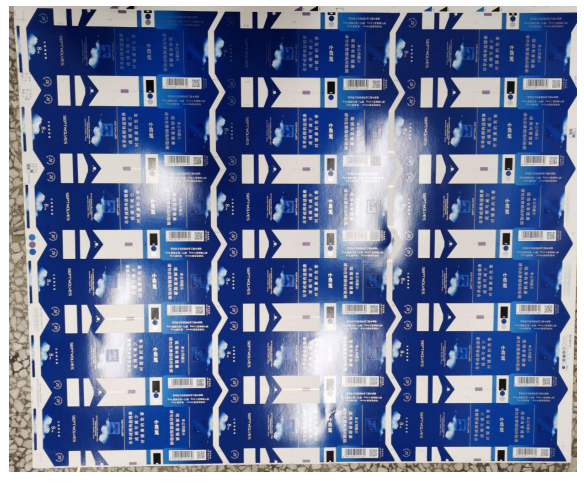
Figure 3 Schéma montrant la marque d'enregistrement en forme de « T »- sur la plaque d'impression
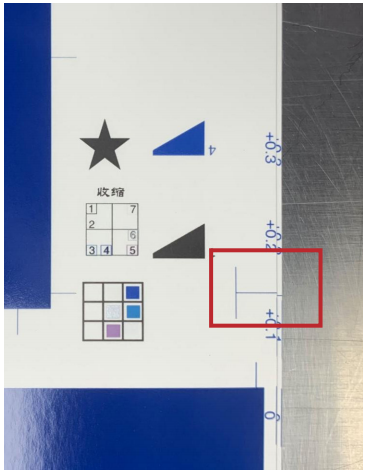
Figure 4 : Vue agrandie de la section imprimée en forme de « T » - (largeur de ligne 0,3 mm)
03/ Sélection des matériaux et conception du style en forme de « T » -
Au début des tests, l’équipe du projet a utilisé des blocs d’estampage en cuivre pour la production d’essai. Le cuivre étant mou et peu résistant à l'usure,-après une certaine utilisation, il présente des signes d'usure, comme le montre la figure 5. Les lignes usées deviennent plus épaisses, ce qui affecte l'inspection de l'enregistrement de l'estampage. Pour réduire l'utilisation des blocs d'emboutissage en forme de « T » -, minimiser l'usure des matériaux et réduire les déchets liés au remplacement des blocs, l'acier a été choisi comme matériau pour les blocs d'emboutissage en forme de « T » -, d'une hauteur de 1,25 mm, comme le montre la figure 6. Le matériau en acier réduit non seulement le coût du processus d'emboutissage, mais est également plus stable.
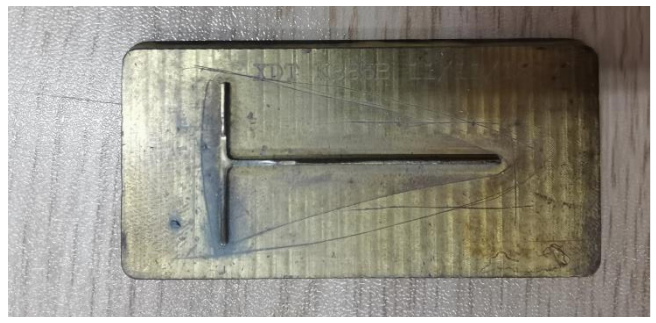
Figure 5 Schéma montrant l'usure de la section d'estampage de la plaque de cuivre
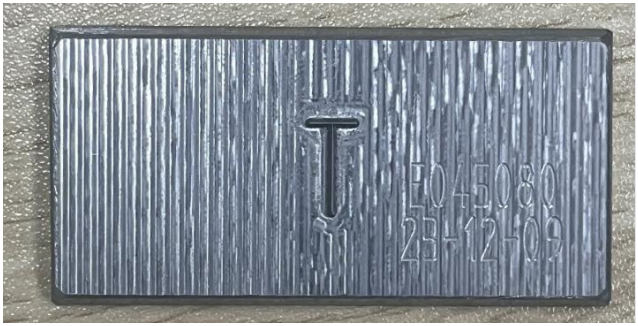 Figure 6 : Bloc d'estampage à chaud en plaque d'acier en forme de « T » -
04/ Problèmes possibles lors des tests et comment les gérer
Dans la production réelle, des problèmes tels que les conditions d'atelier ou un fonctionnement incorrect peuvent facilement entraîner des défauts d'estampage à chaud, voire des pannes. Pour réduire le gaspillage et les dysfonctionnements et garantir le bon déroulement des tests, les points suivants doivent être pris en compte.
(1) Des bosses ou des rayures superficielles apparaissent sur le produit à la position verticale de la matrice en forme de « T » -. Il est important de distinguer les types de défauts causés par différents problèmes. Des bosses ou des rayures de surface peuvent résulter d'une pression inégale sur la plaque ou de bords inégaux de la plaque d'acier en forme de « croix »-. Tout d'abord, assurez-vous que la surface de la plaque d'acier en forme de « T »-est lisse.
(2) Désalignement de l'estampage en forme de « T » -. Chaque fois qu'un produit est vérifié de manière aléatoire pour la qualité d'impression, les graphiques et l'alignement en forme de « T » - doivent être comparés. Si les graphiques sont correctement alignés mais que le marquage en forme de « T »-ne l'est pas, le bloc de marquage à chaud en forme de « T »- peut s'être déplacé et sa position doit être ajustée. Si les graphiques et les tampons en forme de « T »-sont mal alignés, cela peut être dû à une déformation du papier lors de l'impression et le positionnement en forme de « T »- doit être réajusté. Si les dents du peigne sont imprécises, provoquant des erreurs d'alimentation du papier, la précision du peigne doit être corrigée.
(3) Paramètres de pression incorrects pour l'estampage en forme de « T » -. Cet estampage utilise une méthode de gaufrage. Si la pression est trop faible, les lignes de gaufrage ne sont pas claires, ce qui rend difficile pour les opérateurs de vérifier l'alignement. Si la pression est trop élevée, le papier risque de se déchirer et les opérateurs ne pourront pas déterminer si l'alignement est correct.
Après avoir installé le bloc de positionnement d'estampage à chaud en forme de « T » -, la pression locale du produit doit être ajustée avec précision. Le bloc de positionnement en forme de « T » - ajouté nécessite que le gaufrage soit visuellement visible et comparable, sans exigence de profondeur spécifique. Par conséquent, les changements de pression locaux peuvent être ajustés en ajoutant des feuilles de pression aux positions correspondantes sur la plaque de base, comme le montre la figure 7.
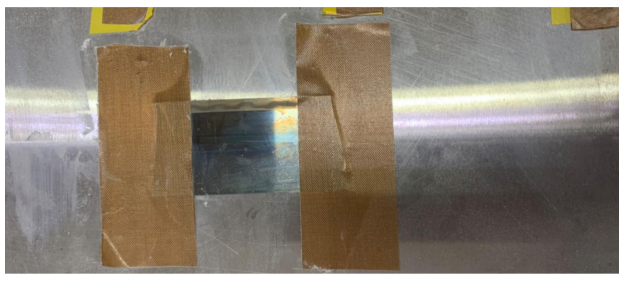
Figure 7 : Ajoutez du papier sous pression supplémentaire aux positions correspondantes sur la plaque de base et collez-le en place.
Résultats des tests et analyse
La méthode d'inspection d'enregistrement en forme de « T » - permet aux opérateurs de voir de manière plus intuitive si l'enregistrement est exact et de procéder à des ajustements en temps opportun. Son efficacité se reflétera directement dans la réduction des produits défectueux dans les processus ultérieurs. Pour minimiser l'influence d'autres variables, la même machine d'estampage à chaud et la même machine d'inspection seront utilisées, et 100 000 feuilles de produits du même lot seront sélectionnées pour le test. Le test a été réalisé selon le plan proposé. L'effet de l'ajout de l'indentation de la plaque d'immatriculation en forme de « T » - est illustré à la figure 8, et l'effet de marquage à chaud est illustré à la figure 9.
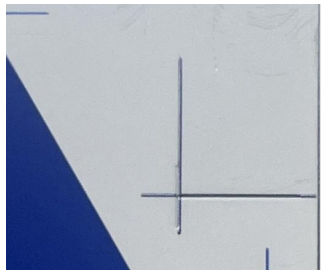
Figure 8 Effet de l'ajout d'une indentation de plaque d'estampage en forme de « T »-
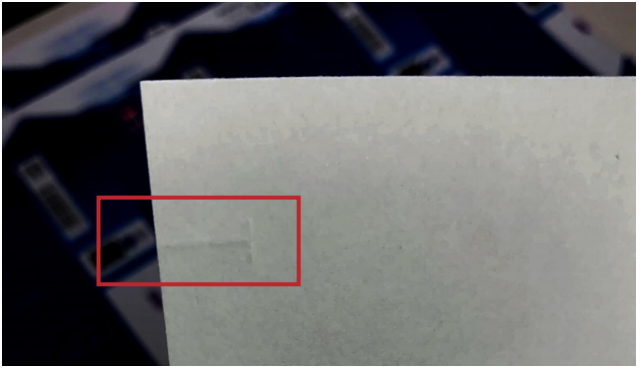
Figure 9 : Impression au verso de la plaque de surimpression en forme de « T »- ajoutée
Comme le montre la figure 10, lorsque ce type de saut régulier se produit, cela indique que la précision de l'équipement est anormale ou fluctuante. Dans ce cas, nous pouvons résoudre le problème en ajustant la précision de la crémaillère de la machine. Lorsqu'un saut irrégulier se produit, cela signifie que la précision de l'équipement est bonne, mais qu'il existe un problème d'alimentation en papier anormale ou instable. Ce problème peut être résolu en ajustant les paramètres d'alimentation du papier ou la synchronisation des guides avant et latéraux.
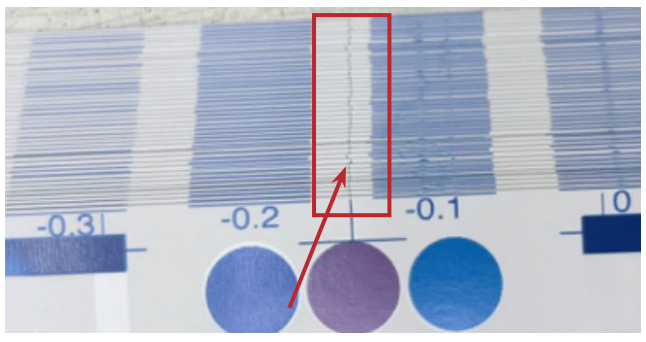
Figure 10 Vue latérale des retraits sur le bloc de positionnement de marquage à chaud en forme de "T"- (montrant les sauts réguliers des "coins courbés")
Les résultats expérimentaux sont présentés dans les tableaux 1 et 2. En comparant les données, on peut constater que pour les produits en carton « Sept loups (bleu) », le nombre d'articles défectueux retirés en raison d'un désalignement sur la machine d'estampage à chaud est considérablement réduit. Par conséquent, on pense que la méthode de détection en forme de « T »-contribue à améliorer la précision des opérateurs vérifiant l'alignement du marquage à chaud, réduisant ainsi la charge de travail des ré-inspecteurs et réduisant le risque de défauts manqués par la machine d'inspection.
Tableau 1 Nombre d'éléments défectueux retirés avant amélioration en raison d'un désalignement sur la machine de marquage à chaud
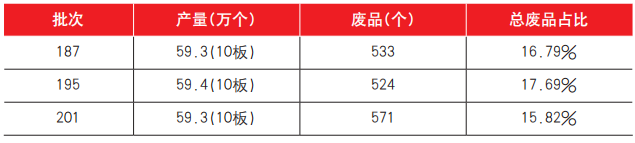
Tableau 2 Nombre d'éléments défectueux non éliminés par la machine d'inspection améliorée en raison d'un mauvais alignement de la machine de marquage à chaud
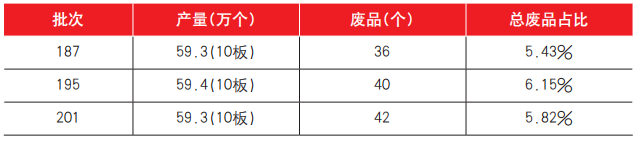
En utilisant la méthode ci-dessus pour détecter un mauvais repérage lors du marquage à chaud, vous pouvez rapidement déterminer si le produit présente des problèmes de désalignement. Ceci est particulièrement utile pour détecter de minuscules désalignements ou détecter rapidement les problèmes de mauvais repérage en examinant les impressions sur le produit. De plus, en remarquant des motifs dans les effets d'impression, vous pouvez rapidement en déterminer la cause, ce qui contribue à réduire le gaspillage et à réduire le temps de configuration lors du réglage de la machine. En outre, cette méthode de détection des défauts de repérage du marquage à chaud peut être étendue pour vérifier si les étapes de gaufrage sont également désactivées.