


Des années de tests-dans le monde réel révèlent que la clé de l'impression jet d'encre sur feuille d'aluminium se résume à deux problèmes :
Dans les processus d'impression traditionnels, les feuilles d'aluminium de type rouleau-sont souvent imprimées par impression flexographique, tandis que les feuilles d'aluminium-en feuille unique sont imprimées par impression offset. Un système de processus relativement mature a maintenant été mis en place pour s'adapter à l'aptitude particulière à l'impression des matériaux en feuille d'aluminium. Par exemple, pour améliorer l'éclat des couleurs et l'adhérence entre l'encre et les feuilles d'aluminium, des encres spécialisées fabriquées principalement à partir de résines copolymérisées de polyphtalamine ou de chlorure de vinyle et d'acétate de vinyle sont couramment utilisées dans l'industrie.
Avec la demande croissante d'un marché personnalisé et l'évolution rapide de l'environnement du marché, la proportion de commandes d'impression de feuilles d'aluminium en petits-lots et multi-variétés continue d'augmenter. Grâce à ses principaux avantages que sont les petits lots et la personnalisation, l’impression jet d’encre est devenue une voie importante pour répondre à cette demande. Cependant, comment garantir une impression de haute-qualité dans l'impression sur feuille d'aluminium et responsabiliser les entreprises est devenu un problème urgent pour l'industrie.
Les besoins et les problèmes de l'impression à jet d'encre dans les applications de matériaux en feuille d'aluminium
Le papier d'aluminium diffère considérablement des matériaux d'impression traditionnels tels que le papier, le PVC, le PET, le BOPP et autres. Dans les processus d’impression à jet d’encre sans encres dédiées, deux problèmes fondamentaux sont généralement rencontrés :
Premièrement, la feuille d'aluminium a une résistance élevée à la traction, est presque non-extensible, a une faible résistance à la déchirure et a une surface lisse. Lors de l'impression rouleau-à-rouleau, des problèmes tels qu'un glissement et un désalignement peuvent facilement survenir, risquant de rayer la tête d'impression.
Deuxièmement, l'énergie de surface des matériaux en feuille d'aluminium est relativement faible, ce qui entraîne une mauvaise adhérence une fois la couche d'encre sèche sur la surface imprimée, ce qui rend l'encre plus susceptible de tomber.
Compte tenu des problèmes ci-dessus, les équipements d'impression à jet d'encre de qualité industrielle-sur le marché tentent rarement d'imprimer sur feuille d'aluminium. L'auteur est engagé dans des recherches sur les solutions d'impression numérique à jet d'encre depuis de nombreuses années et partage désormais son expérience pratique pertinente avec ses pairs du secteur afin de fournir des références pour les applications industrielles.
Solution de points douloureux pour l’impression jet d’encre sur feuille d’aluminium
01
Résout les problèmes tels que le glissement du papier, le désalignement et les rayures des buses
Compte tenu de la surface lisse et des faibles propriétés de traction de la feuille d'aluminium, nous devons régler la tension pendant la production dans une certaine mesure sans froissement ni dommage, empêchant ainsi le glissement du matériau sur le rouleau de guidage et empêchant toute déviation causée par une transmission instable du matériau. Dans le même temps, une augmentation appropriée de la tension peut également améliorer dans une certaine mesure le gauchissement du matériau et réduire le risque de rayure de la buse.
Il convient de noter qu'il n'existe pas de norme unifiée pour les paramètres de tension - différents fabricants d'équipements utilisent différents systèmes de servomoteurs et méthodes d'optimisation de la tension. Il est recommandé d'augmenter la tension autant que possible lors de la production réelle, tout en veillant à ce que le matériau ne glisse pas.
02
Résout les problèmes de mauvaise adhérence de l’encre et de chute d’encre
Pour résoudre le problème de l'adhésion de l'encre, il est d'abord nécessaire de clarifier l'effet principal de la tension superficielle : Actuellement, la tension superficielle des encres d'impression à jet d'encre sur le marché est généralement d'environ 38 dyn/cm. Ce n'est que lorsque la tension superficielle du matériau d'impression dépasse la tension superficielle de l'encre qu'un bon mouillage peut être obtenu et que les chutes d'encre sont évitées. Cependant, la feuille d'aluminium non traitée atteint rarement une tension superficielle supérieure à 38 dyn/cm ; De plus, la surface de la feuille d'aluminium est dépourvue de pores, ce qui empêche l'encre de pénétrer à l'intérieur, créant ainsi un « effet d'ancrage ». Même après le transfert et le séchage de l’encre, les chutes d’encre restent fréquentes.
Pour résoudre ce problème, nous utilisons souvent un traitement corona ou des processus de pré-revêtement-pour le résoudre. La pratique spécifique est la suivante.
(1) Processus de traitement Corona
Le principe du traitement corona consiste à appliquer une tension à haute fréquence-entre l'électrode isolante et le tambour diélectrique mis à la terre, décomposant l'air entre les deux électrodes et le plasmaisant ; Lorsque ces particules de plasma interagissent avec la surface de la feuille d'aluminium, elles peuvent ouvrir des liaisons chimiques sur la surface du matériau, formant des radicaux libres qui accélèrent l'activation de la surface, améliorant ainsi l'énergie de surface et la mouillabilité de la feuille d'aluminium, renforçant finalement la force d'adhésion entre l'encre et la surface de la feuille d'aluminium.
Dans la production réelle, un dispositif corona peut être installé sur un équipement d'impression à jet d'encre pour réaliser un traitement corona en ligne, mais la puissance corona doit être déterminée par des tests. En prenant comme exemple un appareil corona d'une puissance de 2 kW, les paramètres de test conventionnels sont de 30 % à 50 % du rapport de puissance ; Si environ 50 % de la puissance est utilisée pour le traitement corona et qu'une accumulation et une perte d'encre se produisent toujours, cela indique que le matériau en feuille d'aluminium ne peut pas améliorer les résultats d'impression grâce au traitement corona. Il n'est pas nécessaire de tester davantage d'autres rapports de puissance et le processus peut être optimisé pour le pré-revêtement-.
Des tests ont montré que la feuille d'aluminium, en tant que matériau conducteur, peut augmenter considérablement son énergie de surface grâce au traitement corona, mais il reste encore place à l'optimisation (voir la figure 1 pour la comparaison des résultats).
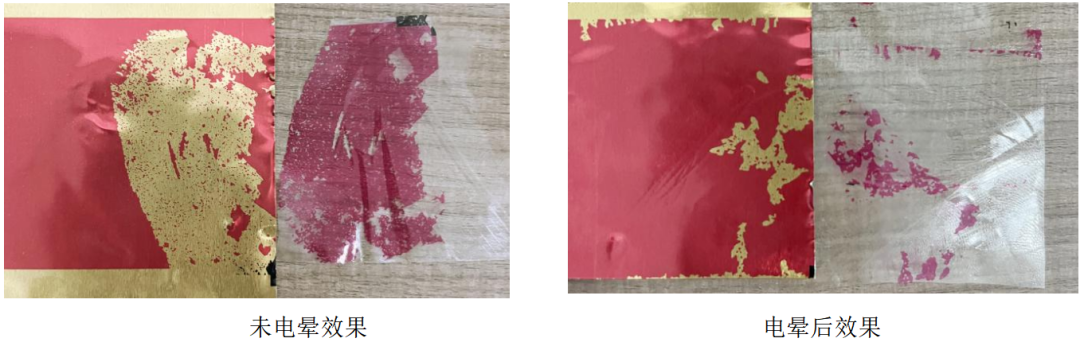 Figure 1 Comparaison des effets Corona
(2) Processus de pré-revêtement
Grâce à des tests systématiques à long-terme, l'auteur a découvert que le processus de pré-revêtement peut améliorer considérablement l'adhérence de l'encre, mais il est nécessaire de se concentrer sur trois problèmes fondamentaux : la sélection du nombre de lignes de rouleaux anilox (pour contrôler la quantité de pré-revêtement), la méthode de pré-revêtement (en ligne/hors ligne) et la compatibilité entre la solution de pré-revêtement et l'encre. Ceux-ci doivent tous être déterminés par des tests pratiques.
La sélection des rouleaux anilox peut suivre les normes ci-dessous : pour les matériaux conventionnels, un nombre de lignes de 600 à 1 000 lignes avec une capacité de transport d'encre d'environ 3,95 bcm³ est couramment utilisé ; pour les matériaux spéciaux comme le papier d'aluminium, les tests suggèrent d'utiliser un rouleau anilox d'environ 800 lignes, sans avoir besoin d'une épaisseur de revêtement excessive pour répondre aux exigences d'adhérence de l'encre.
Les méthodes de pré-revêtement sont divisées en pré-revêtement hors ligne et en ligne : le pré-revêtement hors ligne consiste à effectuer d'abord un pré-revêtement sur une feuille d'aluminium à l'aide d'un équipement flexographique, puis à réalimenter la feuille d'aluminium pré-revêtue pour l'impression à jet d'encre ; Le pré-revêtement en ligne est effectué sur une machine d'impression à jet d'encre équipée d'une unité flexo, permettant un pré-revêtement et une impression à jet d'encre simultanés avec une plus grande flexibilité. L'auteur recommande d'utiliser un pré-revêtement en ligne-pour l'impression à jet d'encre sur feuille d'aluminium.
Le choix d'une solution de pré-revêtement doit prendre en compte deux dimensions : premièrement, la compatibilité de la solution de pré-revêtement avec le matériau de la feuille d'aluminium, pour laquelle une solution de pré-revêtement flexo traditionnelle appropriée peut être sélectionnée en fonction du type de feuille d'aluminium ; deuxièmement, la compatibilité de la solution de pré-revêtement avec l'encre numérique, qui doit être vérifiée par des tests en machine basés sur la marque d'encre numérique utilisée tout en garantissant la compatibilité avec la feuille d'aluminium.
L'épaisseur du pré-revêtement-affecte considérablement l'adhérence de l'encre. Comme le montre l'image de gauche de la figure 2, lorsque le pré-revêtement est trop épais, une perte d'encre se produit toujours lors du grattage ; l'image de droite montre l'effet d'une épaisseur de pré-couche appropriée-, où même en cas de rayures évidentes, aucune perte d'encre ne se produit.
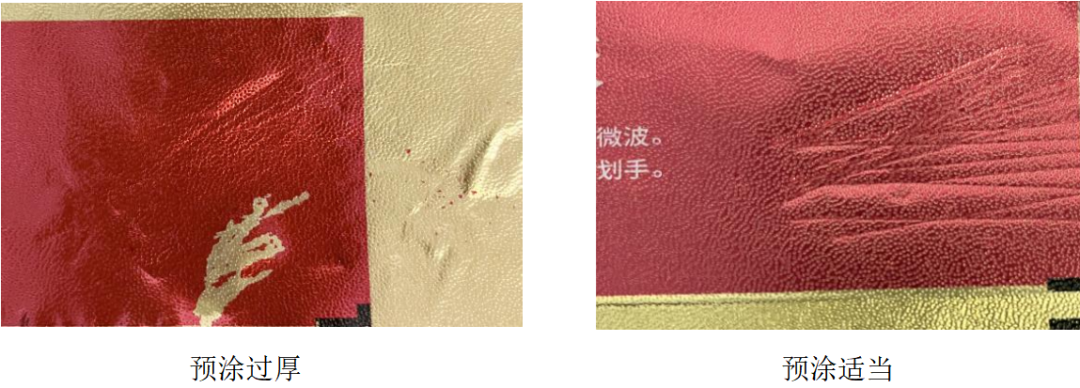 Figure 2 Effet de l'épaisseur du pré-revêtement sur l'adhérence de l'encre
Les matériaux en feuille d'aluminium, avec leurs avantages uniques en termes de performances, verront une application de plus en plus répandue dans le domaine de l'impression et de l'emballage. La production en petits lots, la personnalisation et les délais de livraison courts sont devenus les principales tendances de la demande sur le marché de l'impression en amont, ce qui oblige les praticiens du domaine de l'impression numérique à optimiser davantage l'imprimabilité des matériaux en feuille d'aluminium et à améliorer les solutions associées. L'auteur continuera d'explorer en profondeur le processus d'impression jet d'encre sur feuille d'aluminium et continuera d'échanger et de partager ses expériences avec ses pairs pour aider l'industrie à s'améliorer ensemble.